

Cara Memilih Pengering Venir yang Tepat
Memilih mesin pengering venir yang betul adalah salah satu keputusan paling penting yang akan dibuat oleh pengeluar papan lapis atau venir. Ia bukan sekadar soal membandingkan harga atau reputasi jenama; sebaliknya, ia adalah proses memadankan ciri khusus spesies kayu, jumlah pengeluaran, dan sumber tenaga yang tersedia dengan konfigurasi mesin yang betul. Pilihan yang salah boleh menyebabkan bertahun-tahun kelajuan barisan tidak optimum, penggunaan bahan api berlebihan, dan kerataan venir yang tidak memuaskan. Sebaliknya, pengering venir kayu yang dipadankan dengan baik menjadi nadi operasi yang menguntungkan, memberikan kandungan lembapan yang konsisten, meminimumkan kecacatan, dan mengawal kos tenaga. Artikel ini menggariskan rangka kerja membuat keputusan enam langkah untuk membimbing pengeluar melalui proses pemilihan, memastikan setiap pelaburan selaras dengan keperluan pengeluaran sebenar.
Langkah pertama dan paling kritikal adalah untuk menentukan apa yang akan dikeringkan. Spesies kayu menentukan segala-galanya. Kayu lembut seperti pain dan spruce, dengan ketumpatan biasanya antara 0.4 dan 0.5 g/cm³, adalah yang paling mudah dikeringkan kerana struktur sel terbuka dan migrasi lembapan yang cepat. Untuk spesies ini, sama ada mesin pengering tali pinggang jejaring atau pengering venir roller boleh digunakan, walaupun model tali pinggang jejaring menawarkan perlindungan permukaan yang lebih baik. Kayu keras berketumpatan rendah seperti poplar juga kering dengan agak mudah tetapi mudah meleding jika terdedah kepada haba tinggi terlalu cepat, menjadikan pengering tali pinggang jejaring sebagai pilihan utama. Spesies berketumpatan sederhana dengan kandungan resin, seperti kayu getah, memerlukan pengering roller dengan ruang yang lebih panjang dan kawalan suhu yang teliti antara 140°C dan 155°C untuk mengelakkan rembesan resin. Kayu keras berketumpatan tinggi seperti birch, beech, dan oak adalah yang paling mencabar; ia memerlukan pengering roller dengan zon pengeringan yang dilanjutkan dan kelajuan talian yang lebih perlahan untuk mengelakkan pengerasan kulit dan retakan dalaman. Sebagai peraturan am, venir yang lebih nipis daripada 2.0 mm harus diproses pada pengering tali pinggang jejaring, manakala yang lebih tebal daripada 1.5 mm lebih sesuai untuk pengering venir roller. Dalam julat yang bertindih, keputusan bergantung pada keperluan kualiti permukaan—tali pinggang jejaring untuk permukaan yang sempurna tanpa lekukan, roller untuk ketahanan dan kesan perataan yang sedikit.
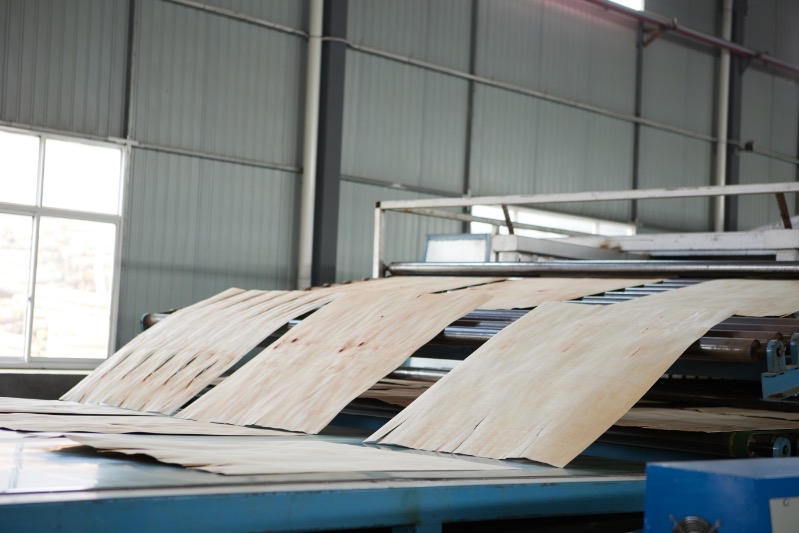
Sebaik sahaja spesies dan ketebalan venir ditentukan, langkah seterusnya ialah menentukan kapasiti pengeluaran yang diperlukan. Angka ini digunakan untuk mengira panjang dan bilangan dek yang diperlukan untuk pengering venir kayu. Formula anggaran kasar mengambil kira kelajuan talian, dimensi kepingan, ketebalan, dan pekali hasil. Sebagai contoh, pengering roller dua dek sepanjang 56 meter yang beroperasi selama 22 jam boleh menghasilkan 100 hingga 110 meter padu venir kayu getah, bersamaan dengan kelajuan talian kira-kira 3 hingga 3.5 meter seminit. Kilang kecil yang menghasilkan 30 hingga 50 meter padu sehari mungkin hanya memerlukan mesin satu dek sepanjang 32 hingga 42 meter. Operasi berskala sederhana yang menyasarkan 80 hingga 120 meter padu sehari, seperti pemasangan di Pu'er, biasanya memilih model dua dek sepanjang 48 hingga 56 meter. Kilang besar yang melebihi 150 meter padu sehari selalunya memerlukan dua hingga tiga dek sepanjang 60 hingga 72 meter atau dua talian selari. Adalah sentiasa bijak untuk menambah penampan 20% hingga 30% bagi menampung pengembangan masa hadapan. Bilangan syif harian juga penting; hanya operasi berterusan yang membenarkan pelaburan dalam kebuk yang lebih panjang.
Langkah ketiga melibatkan pemilihan sumber haba, yang secara langsung mengikat kos operasi. Pembakar biojisim, terutamanya yang menggunakan sisa kayu, adalah pilihan paling ekonomik di kawasan yang mempunyai banyak sisa kayu, seperti Asia Tenggara, Amerika Selatan, dan selatan China. Unit biojisim 10 tan, seperti yang digunakan dalam projek Yunnan, menyediakan haba yang stabil tetapi memerlukan mekanisme pembersihan untuk mengelakkan pembentukan tar. Gas asli menawarkan pembakaran bersih dan kawalan suhu yang tepat, sesuai untuk kawasan dengan peraturan alam sekitar yang ketat, walaupun kos bahan api lebih tinggi daripada biojisim. Sistem minyak terma sesuai untuk kilang yang mempunyai infrastruktur dandang sedia ada, manakala wap adalah biasa dalam pengubahsuaian tetapi terhad oleh tekanan dan pemanasan yang perlahan. Pemanasan elektrik biasanya dikhaskan untuk talian ujian kecil kerana kos tenaga yang mahal. Untuk kayu berdamar seperti kayu getah dan pain, kedua-dua biojisim dan gas berfungsi dengan baik, tetapi sistem pembakaran mesti mempunyai ciri penyingkiran abu atau tar untuk melindungi penukar haba.
Tahap automasi ialah pertimbangan keempat, dan ia harus dilaksanakan secara berperingkat mengikut bajet. Mesin pengering venir asas mungkin mempunyai suapan manual, kawalan suhu mekanikal, dan tiada sensor—sesuai untuk bengkel kecil dengan modal yang sangat rendah. Konfigurasi standard, yang sangat disyorkan, menambah suapan automatik, PLC, sensor suhu dan kelembapan, serta kipas frekuensi boleh ubah. Persediaan ini memastikan kandungan lembapan yang stabil dan mengurangkan kesilapan manusia. Versi pintar menggabungkan semua di atas serta pautan pengisihan penglihatan, peranti pemulihan haba, dan pemantauan jauh IoT. Ciri-ciri lanjutan ini penting untuk pengeluaran berorientasikan eksport dan papan lapis mewah di mana kos buruh adalah tinggi. Walaupun pilihan, sistem pemulihan haba dan sensor biasanya membayar balik dalam masa 6 hingga 12 bulan melalui penjimatan bahan api, menjadikannya tambahan yang bijak walaupun untuk bajet pertengahan.
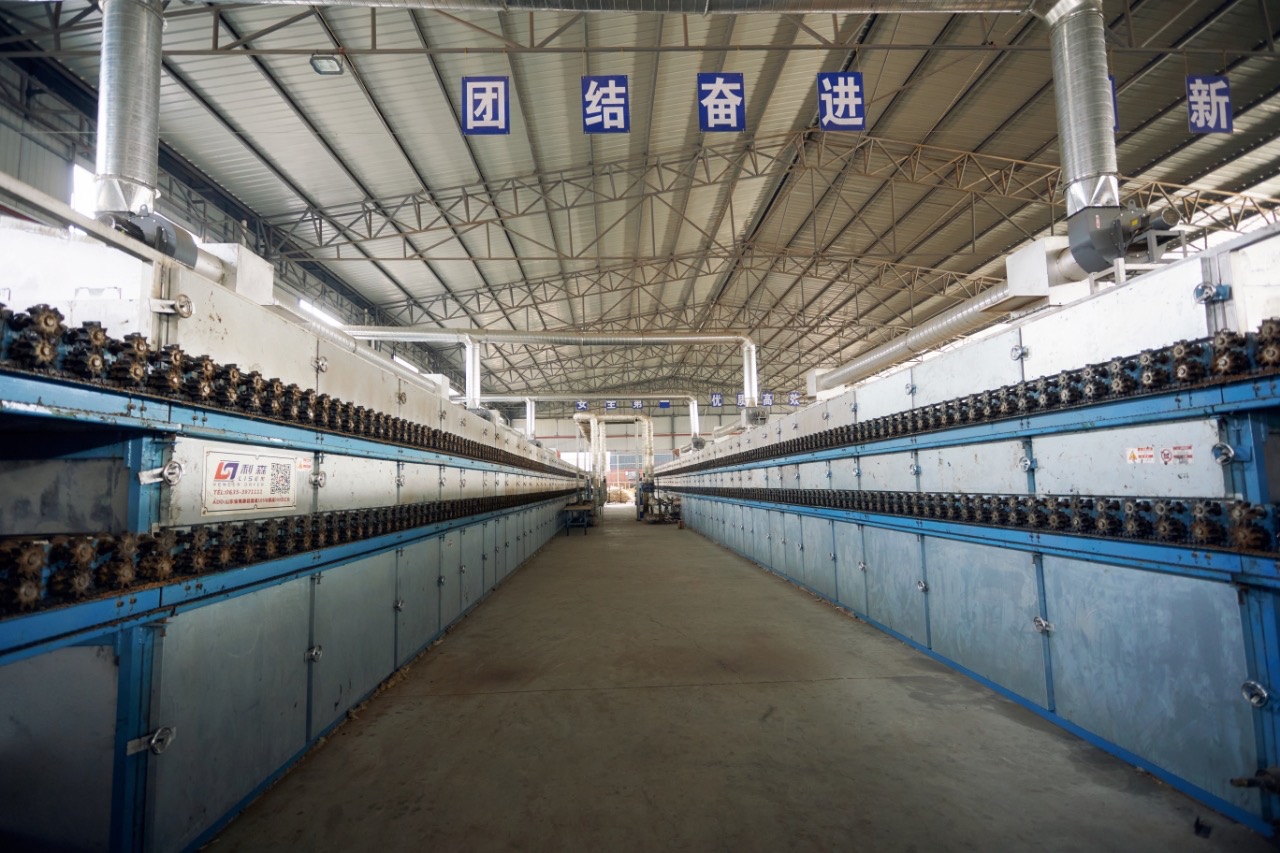
Kelima, pengeluar mesti mengesahkan parameter perkakasan kritikal tanpa mengira pembekal. Lapisan penebat hendaklah menggunakan selimut gentian aluminosilikat dengan ketumpatan 80 hingga 100 kg/m³ dan ketebalan keseluruhan sekurang-kurangnya 50 mm, digunakan sama rata pada pintu. Penggelek atau tali jaringan mesti diperbuat daripada keluli tahan karat 304, dengan penggelek diimbangi secara dinamik. Kipas hendaklah jenis emparan suhu tinggi yang dinilai melebihi 180°C dan dikawal oleh penyongsang. Pembakar mesti jenis modulasi dan bukan jenis hidup-mati untuk pelarasan haba yang tepat. Sistem kawalan hendaklah berasaskan PLC dengan skrin sentuh HMI, mengelakkan pendawaian geganti yang ketinggalan zaman. Ciri keselamatan termasuk penggera suhu berlebihan, pengesanan percikan api, litar henti kecemasan, dan pintu akses bersaling kunci adalah tidak boleh dirunding.
Langkah terakhir dan paling sering diabaikan ialah meminta ujian percubaan daripada pembekal. Pengilang perlu menghantar tiga hingga lima keping venir basah yang mewakili, dilabel dengan jelas dengan spesies, ketebalan, dan kandungan lembapan awal, kepada pembuat peralatan. Pembekal kemudiannya perlu menguji ini pada pengering venir kayu sebenar atau model yang setanding, menyediakan lengkung pengeringan, taburan lembapan akhir, dan gambar kerataan venir. Membandingkan data ujian sebenar daripada dua atau tiga pembekal jauh lebih boleh dipercayai daripada menilai dakwaan risalah. Banyak pengilang mengiklankan kapasiti 120 meter padu setiap 24 jam, tetapi output sebenar mungkin menurun kepada 80 meter padu disebabkan penyesuaian spesies yang lemah atau taburan udara panas yang tidak sekata. Ujian percubaan menghapuskan ketidakpastian sedemikian sebelum pembelian.
Secara ringkasnya, memilih mesin pengering venir yang ideal mengikut urutan yang jelas: kenal pasti spesies dan ketebalan untuk memilih antara reka bentuk tali pinggang jaring dan penggelek; kira kapasiti harian untuk menentukan panjang dan bilangan dek; pilih sumber haba berdasarkan kos tenaga tempatan; fasa automasi mengikut bajet; tetapkan spesifikasi perkakasan dalam kontrak; dan sentiasa sahkan dengan ujian percubaan. Dengan mematuhi rangka kerja ini, pengeluar dapat mengelakkan kesilapan yang mahal dan memperoleh barisan pengeringan yang memberikan kualiti, kecekapan dan nilai jangka panjang. Pengering venir kayu yang betul bukan sekadar pembelian—ia adalah aset strategik yang akan membentuk daya saing kilang selama bertahun-tahun akan datang.