

Cara Memilih Pengering Venir yang Sesuai
Memilih mesin pengering venir yang betul adalah salah satu keputusan paling penting yang dibuat oleh pemilik kilang papan lapis atau venir. Ia bukan pembelian komoditi mudah di mana harga terendah menang. Pengering yang salah akan mengunci kilang ke dalam keretakan tepi kronik, kelembapan tidak sekata, penggunaan bahan api berlebihan, dan penolakan pelanggan yang tidak dapat diperbaiki oleh sebarang pelarasan mesin tekan panas. Pengering venir kayu yang betul, dipadankan dengan spesies kilang, julat ketebalan, keluaran harian, dan gred produk hiliran, menjadi enjin keuntungan yang membayar balik dirinya dalam beberapa bulan. Artikel ini membincangkan rangka kerja keputusan tujuh langkah yang digunakan oleh Shine Machinery apabila menasihati pelanggan di seluruh Asia Tenggara, Afrika, dan Amerika Selatan mengenai pemilihan pengering.
Langkah pertama ialah mengira permintaan pengeluaran sebenar. Ramai pembeli mula dengan berkata “Saya perlukan pengering 60 meter padu sehari” tanpa menyatakan sama ada jumlah itu merujuk kepada venir basah atau venir kering, satu syif atau tiga syif, atau kandungan lembapan awal kayu balak mereka. Butiran ini mengubah segala-galanya. Dalam keadaan tropika, venir yang baru dikupas boleh mengandungi 60% hingga 100% lembapan, kadangkala melebihi 120% semasa musim hujan. Data industri menunjukkan bahawa mengeringkan satu meter padu venir basah menggunakan kira-kira 400,000 kcal haba. Loji yang menyasarkan 60 meter padu sehari dalam jadual dua syif selama 20 jam perlu memproses kira-kira 3 meter padu sejam, yang bersamaan dengan kira-kira 1,200,000 kcal sejam beban terma. Dengan mengambil kira kecekapan terma 75% dan margin keselamatan 20% hingga 30%, pembakar dan kebuk mesti bersaiz untuk kira-kira 1,600,000 kcal sejam atau lebih tinggi. Memberi sebut harga pengering berdasarkan kapasiti meter padu kering tanpa mengesahkan syif, lembapan awal, dan keadaan cuaca adalah resipi untuk kekurangan kapasiti yang berterusan. Pengering venir kayu mesti bersaiz untuk input basah kes terburuk, bukan output kering kes terbaik.
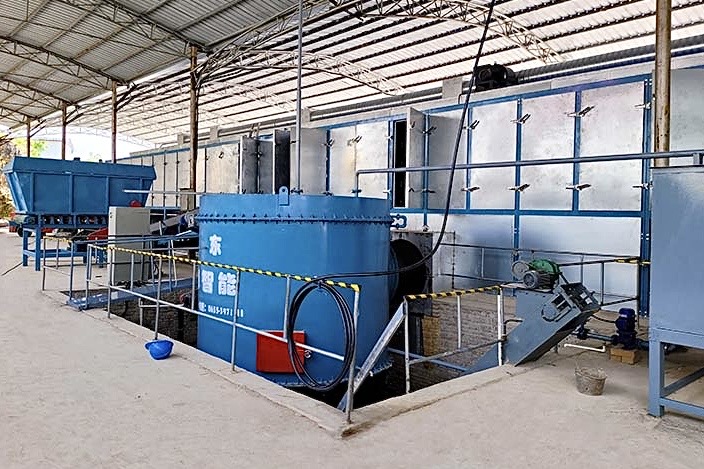
Langkah kedua ialah memilih jenis mesin berdasarkan ketebalan venir dan kegunaan akhir. Di sinilah lebih banyak kesilapan dilakukan berbanding di tempat lain. Pengering tali pinggang jejaring dan pengering penggelek tidak boleh saling ditukar ganti. Mesin pengering venir tali pinggang jejaring menyokong sepenuhnya venir hiasan nipis dari 0.3 mm hingga 1.5 mm, menghalang keriting, gulungan tepi, dan lekukan. Ia wajib untuk venir kejuruteraan, walnut rekonstitusi, dan stok muka gred hotel. Pengering penggelek menggunakan penggelek keluli yang dipanaskan untuk meratakan dan mengangkut kepingan secara mekanikal dari 1.2 mm hingga 5.0 mm. Ia lebih pantas, lebih murah, dan ideal untuk teras papan lapis dan venir belakang dalam spesies seperti poplar, kayu getah, eukaliptus, dan Falcata. Cuba menjalankan venir muka 0.5 mm melalui pengering penggelek menghasilkan kesan penggelek dan gulungan tepi. Menjalankan stok teras struktur 3.5 mm melalui pengering tali pinggang jejaring membazir ruang lantai dan tenaga. Kilang yang menghasilkan kedua-dua stok muka nipis dan teras tebal harus sama ada memasang dua barisan khusus atau memilih mesin boleh tukar dengan kedua-dua bahagian jejaring dan penggelek. Pengering venir kayu hanya sebaik padanan mekanikalnya dengan ketebalan produk.
Langkah ketiga ialah memadankan lengkung pengeringan dengan spesies kayu. Bukan semua venir bertolak ansur dengan haba yang sama. Spesies ringan dan berketumpatan rendah seperti poplar, balsa, dan Falcata memerlukan suhu masuk yang lembut 80°C hingga 90°C dan suhu zon utama 120°C hingga 130°C. Kayu getah, yang mengandungi gula semula jadi dan gam, memerlukan pemanasan awal 90°C hingga 100°C dan pengeringan utama 140°C hingga 155°C, diikuti dengan penyejukan menyeluruh untuk mencegah kulat. Pine dan fir melepaskan resin yang boleh melekat pada penggelek dan tali pinggang; ia memerlukan suhu masuk 80°C hingga 90°C dan zon utama 120°C hingga 130°C dengan kelajuan talian yang lebih perlahan. Kayu keras seperti birch dan beech memindahkan kelembapan dengan perlahan dan memerlukan masa tinggal yang lebih lama. Venir berwarna kejuruteraan adalah yang paling sensitif—ia memerlukan suhu masuk 70°C hingga 80°C, pengeringan utama 90°C hingga 110°C, dan bahagian penyejukan khusus untuk mencegah perubahan warna. Mesin pengering venir yang berkualiti mesti menawarkan kawalan suhu bebas berbilang zon dan pemacu frekuensi boleh ubah pada penghantar, bukan satu titik set untuk seluruh kebuk. Satu lengkung generik untuk setiap spesies menjamin penolakan pada sekurang-kurangnya satu barisan produk.
Langkah keempat ialah memilih sumber haba, yang sebenarnya merupakan keputusan tentang kos operasi dan ketersediaan bahan api. Relau udara panas biomas yang membakar sisa kayu, habuk papan, dan sisa potongan memberikan kos operasi paling rendah untuk kilang yang menghasilkan aliran sisa sendiri. Inilah sebabnya pengering udara panas biomas Shine Machinery mendominasi dalam kelompok papan lapis di seluruh Vietnam, Indonesia, dan India. Sistem dandang stim sesuai untuk kilang yang mempunyai rangkaian stim sedia ada tetapi memerlukan penukar haba dan pengurusan kondensat yang teliti. Sistem minyak terma memberikan kawalan suhu paling stabil untuk venir berkejuruteraan mewah tetapi kos permulaannya lebih tinggi. Gas asli bersih dan automatik tetapi mahal dan tidak tersedia di banyak wilayah pengeluar. Pemanasan elektrik terhad kepada barisan makmal. Bagi kebanyakan kilang papan lapis tropika dan subtropika, relau udara panas biomas yang dipasangkan dengan sandaran stim menawarkan fleksibiliti terbaik dan kos seumur hayat paling rendah. Pengering venir kayu hanya sejimat bahan apinya, dan bahan api adalah tempatan.
Langkah kelima ialah menentukan tahap automasi mengikut skala kilang. Kilang kecil yang menghasilkan bawah 30 meter padu sehari boleh beroperasi dengan suapan masuk manual, termostat mekanikal, dan dua atau tiga operator. Kilang sederhana pada 30 hingga 90 meter padu sehari memerlukan suapan masuk automatik, kawalan skrin sentuh PLC, dan pemeriksaan kelembapan dalam talian secara berkala. Operasi besar melebihi 90 meter padu sehari harus mempunyai integrasi penggredan automatik, meter kelembapan dalam talian pada aliran keluar, pemantauan penggera jauh, dan pencatatan data untuk kebolehkesanan kualiti. Automasi berlebihan pada kilang kecil membazirkan modal. Automasi kurang pada kilang besar mencipta kesesakan buruh dan output yang tidak konsisten. Mesin pengering venir harus sepadan dengan kematangan pengurusan kilang, bukan sekadar bajetnya.
Langkah enam ialah mengesahkan keadaan tapak dan sistem keselamatan. Banyak projek pengering terhenti pada peringkat pemasangan kerana dimensi dewan, ketinggian pintu, akses kren, atau lorong penyelenggaraan tidak pernah diukur. Bekalan elektrik mesti disahkan—pengering moden dengan kipas, penyongsang, dan kawalan PLC boleh menarik 50 kW hingga 200 kW bergantung pada saiz. Keselamatan kebakaran tidak boleh dikompromi: habuk kayu halus bercampur dengan udara panas dan wap resin ialah campuran mudah terbakar. Pengesanan percikan api, pemadaman air atau gas automatik, dan pengekstrakan habuk di zon suapan masuk dan keluar adalah wajib, bukan pilihan. Bahagian penyejukan mesti cukup panjang untuk menurunkan suhu kepingan di bawah 40°C sebelum disusun; pengikatan kepingan panas menyebabkan peledingan, keretakan tepi yang tertunda, dan pada pain, pembakaran spontan. Saluran udara panas dari relau ke ruang pengering hendaklah sesingkat mungkin—setiap meter saluran tanpa penebat kehilangan haba. Pengering venir kayu yang tidak boleh dipasang dengan selamat dan diselenggara dengan mudah tidak akan pernah memberikan prestasi terkadarnya.
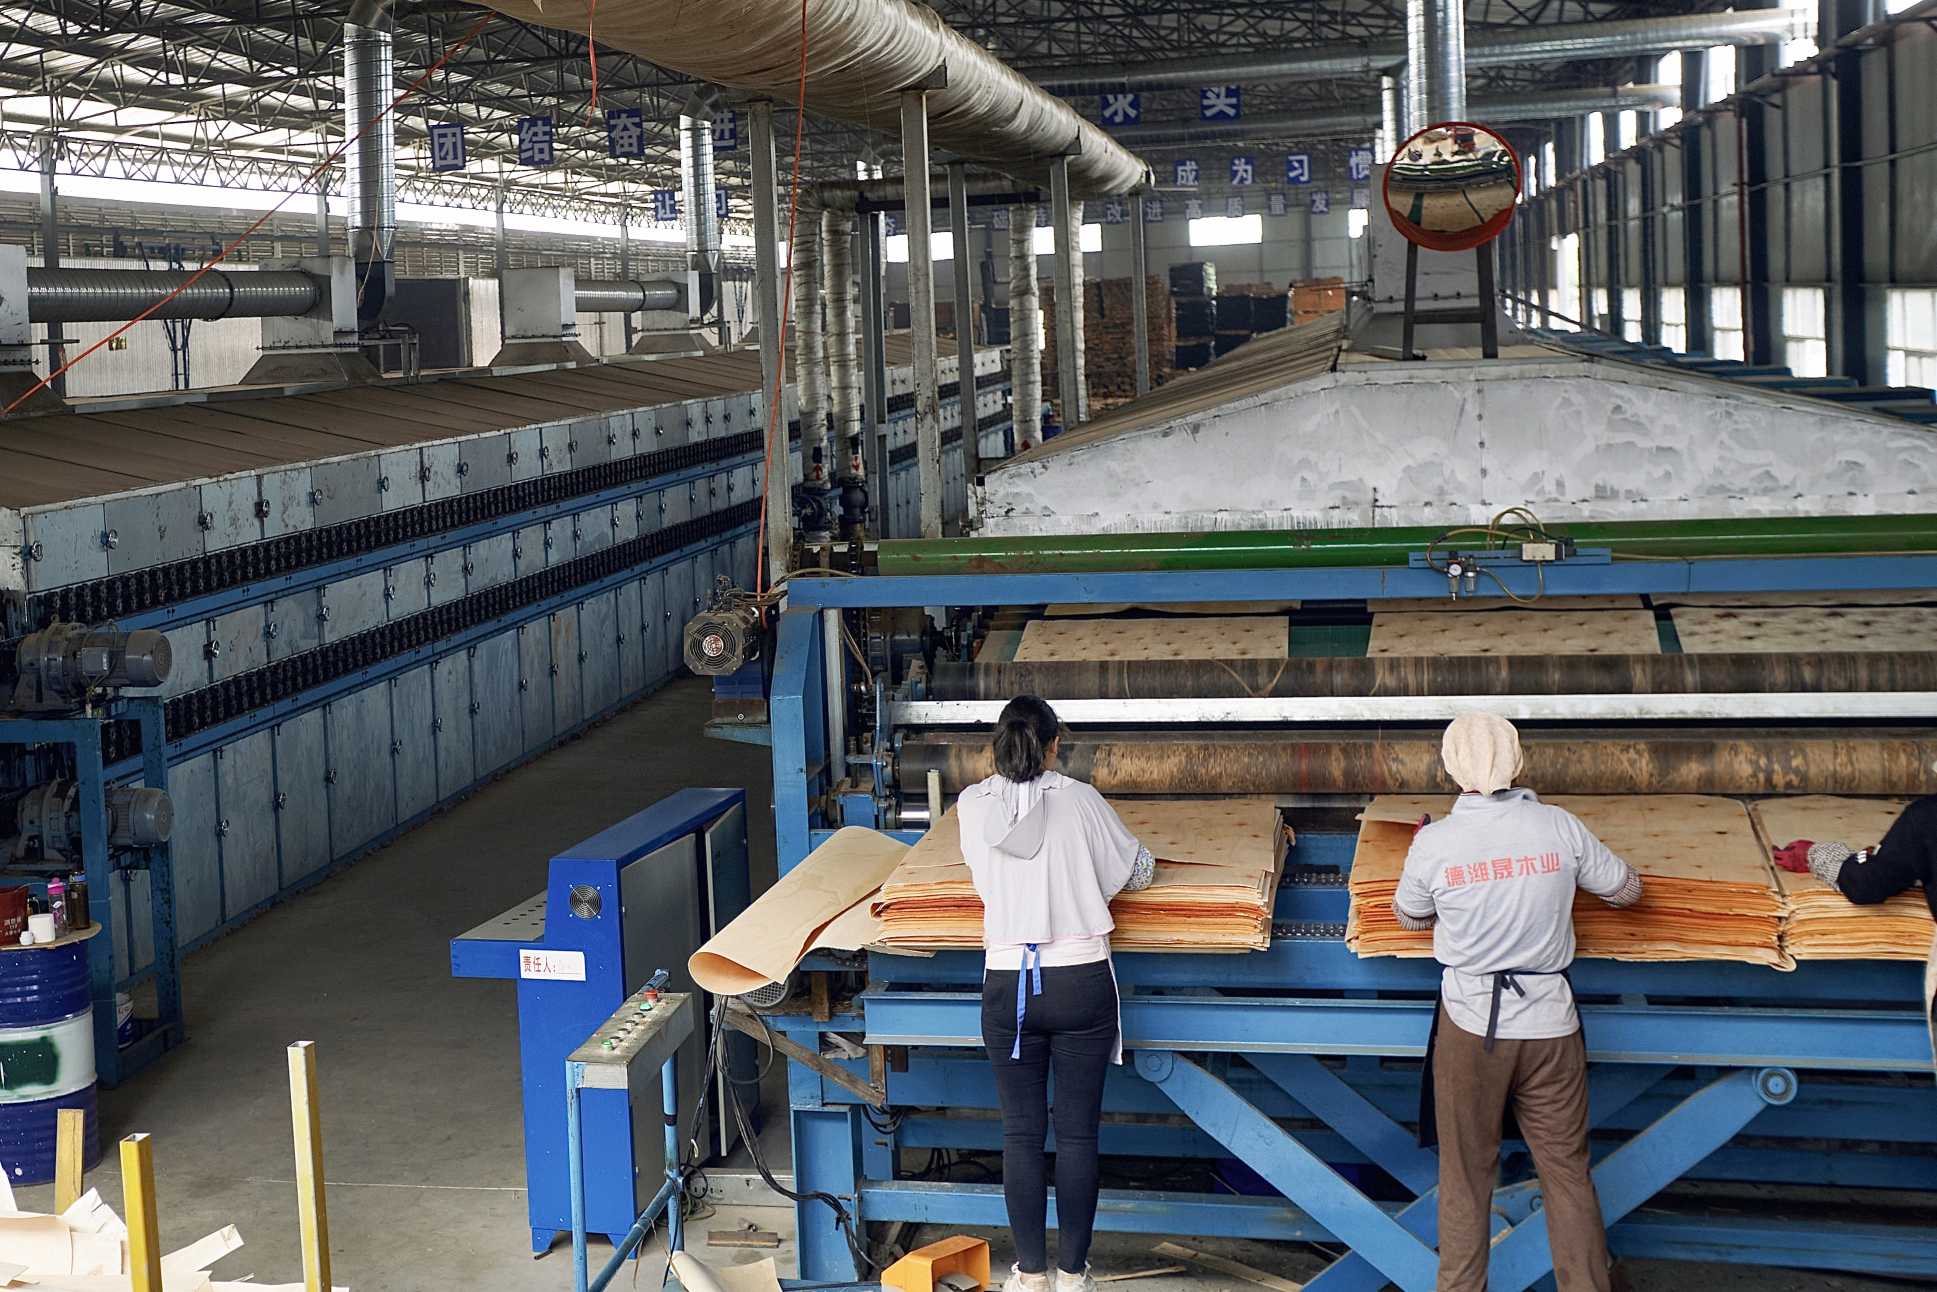
Langkah ketujuh ialah mengira tempoh pulang modal, iaitu cara keputusan peralatan diluluskan. Formulanya mudah: penjimatan bahan api tahunan ditambah nilai tahunan daripada kadar penolakan yang berkurang, dibahagikan dengan jumlah pelaburan peralatan. Menggantikan pengering gas asli dengan sistem biomas di kilang yang kaya dengan sisa kayu boleh mengurangkan kos bahan api sebanyak 40% hingga 60%. Mengetatkan keseragaman kelembapan daripada lebih kurang 2% kepada lebih kurang 1% biasanya mengurangkan kepingan yang ditolak sebanyak 2% hingga 4%. Menghapuskan keretakan tepi melalui pengezonan masuk yang betul dan peningkatan kelajuan talian yang terkawal menaik taraf lebih banyak kepingan daripada gred BB kepada gred AB. Kebanyakan pengering Shine yang dispesifikasikan dengan baik mencapai tempoh pulang modal dalam 6 hingga 18 bulan. Sebarang cadangan yang melebihi 24 bulan wajar diteliti semula dengan teliti sama ada andaian kapasiti atau pilihan sumber haba. Mesin pengering venir bukan pusat kos apabila saiznya dan operasinya betul—ia adalah pelindung margin.
Untuk meringkaskan rangka kerja ini dalam satu ayat: kira kapasiti berdasarkan input basah, pilih tali pinggang mesh atau penggelek mengikut ketebalan, tetapkan lengkung mengikut spesies, pilih biomas di tempat sisa kayu wujud, padankan automasi dengan saiz kilang, sahkan tapak dan keselamatan kebakaran, serta buktikan tempoh pulang modal dalam bulan, bukan tahun. Bagi kilang yang mengikuti tujuh langkah ini, pengering venir kayu menjadi mesin paling boleh diharap di lantai kilang. Bagi yang melangkau langkah dua, tiga, atau enam, ia menjadi pengajaran yang mahal.
Shine Machinery membekalkan kedua-dua mesin pengering venir tali jaring dan pengering venir penggelek dengan sumber haba biomas, stim, minyak terma dan gas, direka untuk barisan pengeluaran venir Falcata, Lauan, kayu getah, pain, birch dan venir kejuruteraan dari 30 hingga 120 meter padu sehari. Setiap cadangan bermula dengan tujuh soalan yang sama: output basah harian, syif, julat ketebalan, spesies, kelembapan awal dan sasaran, sumber haba sedia ada, dan dimensi dewan. Jawapan menentukan sama ada pelanggan memerlukan pengering penggelek satu dek padat, penjimat tenaga dua dek, atau barisan tali jaring berbilang zon dengan penyejukan. Kerana dalam pengeringan venir, mesin yang betul bukanlah yang mempunyai sebut harga terendah—ia adalah yang mengubah kepingan kupas basah menjadi venir rata dan kering seragam pada kos terendah setiap meter padu, hari demi hari, musim demi musim.