

Pengecutan Venir Selepas Pengeringan: Apa yang Dijangka
Dalam industri pembuatan papan lapis dan venir, salah satu soalan yang paling kerap ditanya oleh pengendali baharu mahupun berpengalaman ialah: “Berapa banyakkah venir saya akan mengecut selepas melalui pengering?” Ini bukanlah kebimbangan yang remeh. Pengecutan secara langsung mempengaruhi tetapan ketebalan pengupasan, elaun pemangkasan, penggunaan gam dan dimensi produk akhir. Salah menilai pengecutan boleh menyebabkan lebihan kos, pembaziran berlebihan atau panel yang gagal memenuhi spesifikasi.
Di Shine Machinery, kami mereka bentuk dan membina pengering venir menegak (jenis plat berbalik) yang membantu mengawal proses pengeringan dengan tepat. Namun, pengering terbaik sekalipun tidak dapat mengubah sifat asas kayu. Memahami pengecutan venir adalah penting bagi sesiapa yang terlibat dalam pengeluaran papan lapis. Artikel ini menerangkan sains di sebaliknya, angka sebenar di lapangan dan cara menggunakan pengetahuan ini untuk meningkatkan hasil dan kualiti anda.
1. Sains: Kayu Mengecut Secara Berbeza dalam Setiap Arah
Kayu hanya mula mengecut apabila kandungan lembapannya menurun di bawah titik tepu gentian (FSP), yang biasanya sekitar 30%. Di atas titik ini, air memenuhi rongga sel tetapi tidak menyumbang kepada perubahan saiz. Di bawah FSP, air terikat dalam dinding sel menyejat, menyebabkan kayu mengecut.
Yang penting, pengecutan tidak seragam. Ia berbeza secara mendadak mengikut arah:
Membujur (sepanjang ira): Hanya 0.1%–0.2%. Untuk semua tujuan praktikal, panjang kepingan venir kekal tidak berubah selepas pengeringan.
Jejari (serenjang dengan gelang pertumbuhan): Kira-kira 3%–6%. Ini mempengaruhi lebar pada tahap sederhana.
Tangen (selari dengan gelang pertumbuhan): Paling tinggi, iaitu 6%–12%. Inilah sebabnya venir sering melengkung, meleding, atau terbelah sepanjang lebar.
Kerana venir potong putar pada asasnya ialah kepingan tangensial berterusan, arah lebar mengalami pengecutan yang paling ketara. Panjangnya kekal hampir malar, sebab itulah barisan susun lapis papan lapis jarang mengambil berat tentang variasi panjang.
2. Angka Pengecutan Dunia Sebenar untuk Venir Kering
Apabila kita bercakap tentang “pengecutan” dalam persekitaran pengeluaran, kita biasanya merujuk kepada dua metrik: pengecutan dimensi (luas) dan pengecutan ketebalan.
Berdasarkan data industri dan ujian kilang kami sendiri, berikut ialah apa yang boleh anda jangkakan apabila mengeringkan venir daripada kandungan lembapan awal yang tinggi (80%–120%) turun kepada sasaran akhir 8%–12%:
Pengecutan dimensi keseluruhan (luas unjuran lebar × panjang):Biasanya 4%–8%, dengan kebanyakan spesies berada dalam julat 5%–7% julat.
Pengecutan ketebalan: Selalunya lebih ketara daripada pengecutan kawasan, biasanya 4%–10%. Ini disebabkan oleh gabungan kehilangan lembapan dan “spring‑back” gentian yang dimampatkan semasa pengupasan.
Untuk memberikan gambaran yang lebih jelas, berikut ialah jadual rujukan pantas untuk spesies papan lapis biasa:
Spesies |
Pengecutan Radial |
Pengecutan Tangensial |
Catatan |
|---|---|---|---|
Poplar |
3%–5% |
6%–8% |
Pengecutan ringan; mudah dikeringkan |
Eucalyptus (ladang) |
5%–8% |
10%–12% |
Pengecutan tinggi; memerlukan pengeringan suhu rendah |
Pine / Larch |
Sedikit lebih tinggi |
Lebih tinggi |
Berresin; melekit; lebih berubah-ubah |
3. Mengapa Kadar Pengecutan Berbeza Antara Kelompok
Walaupun dalam spesies yang sama, anda mungkin melihat hasil pengecutan yang berbeza. Beberapa faktor memainkan peranan:
Kandungan Lembapan Awal (MC): Eukaliptus yang baru dikupas boleh melebihi 120% MC, manakala poplar selalunya sekitar 100%. Semakin basah venir, semakin banyak jumlah pengecutan yang anda akan dapat.
Sasaran MC Akhir: Pengeringan hingga 6% MC akan mengecutkan venir kira-kira 1%–2% lebih daripada berhenti pada 12% MC.
Mampatan Pengupasan: Semasa pemotongan berputar, bar tekanan memampatkan gentian kayu sebanyak kira-kira 10%. Mampatan “tersimpan” ini dilepaskan semasa pengeringan, menambah kepada pengecutan yang diukur.
Kaedah Pengeringan:
Pengeringan tekan panas (sentuhan): Pengecutan ketebalan lebih tinggi tetapi kerataan lebih baik.
Pengeringan tali pinggang jejaring / perolakan: Pengecutan sedikit kurang tetapi risiko meleding lebih tinggi jika tidak dikawal.
Ketebalan venir: Venir yang lebih nipis (0.8–1.5 mm) cenderung mempunyai peratus pengecutan yang lebih rendah daripada yang lebih tebal, tetapi jauh lebih mudah mengalami keriting tepi dan retak hujung.
Nota Penting: Senarai buku teks memberikan nilai pengecutan untuk kayu pejal, bukan venir termampat. Sentiasa sahkan dengan data pengeluaran anda sendiri.
4. Petua Pengeluaran: Cara Menggunakan Pengetahuan Pengecutan
A. Tetapkan Ketebalan Pengupasan dengan Elaun
Jika ketebalan venir kering sasaran anda ialah 1.0 mm, anda tidak boleh mengupas pada 1.0 mm sahaja. Anda mesti mengambil kira:
Pengecutan pengeringan (~5%)
Penyerapan garis gam dan peningkatan ketebalan (2%–3%)
Pemampatan tekan panas (10%–15%)
Dalam amalan, tambah 8%–12% pada ketebalan kering sasaran. Untuk 1.0 mm akhir, kupas pada kira-kira 1.08–1.12 mm.
B. Margin pemangkasan lebar dan panjang
Pengurangan lebar sebanyak 4%–8% bermakna venir selebar 1270 mm mungkin keluar dari pengering pada hanya 1180–1220 mm. Sentiasa tambah 30–50 mm elaun pemangkasan pada lebar. Ini memastikan bahawa selepas pengeringan dan pengecutan, venir masih menutupi teras panel papan lapis tanpa jurang.
C. Penjagaan Khas untuk Eucalyptus
Eucalyptus terkenal dengan pengecutan tinggi dan tekanan dalaman. Jika anda mengeringkannya menggunakan profil suhu tinggi yang sama seperti poplar, anda berisiko mengalami belahan hujung, retakan sarang lebah, dan kehilangan pengeringan sebanyak 15%–20%. Penyelesaiannya ialah pengeringan perlahan pada suhu rendah—tepat proses yang direka khas untuk pengering venir menegak Shine Machinery kami. Dengan mengekalkan suhu malar 80–100°C dan pembalikan lembut, kami meminimumkan tekanan, mengurangkan retakan, dan memastikan pengecutan dalam had yang boleh dijangka.
D. Ukur, Jangan Agak
Wujudkan rutin kualiti yang mudah:
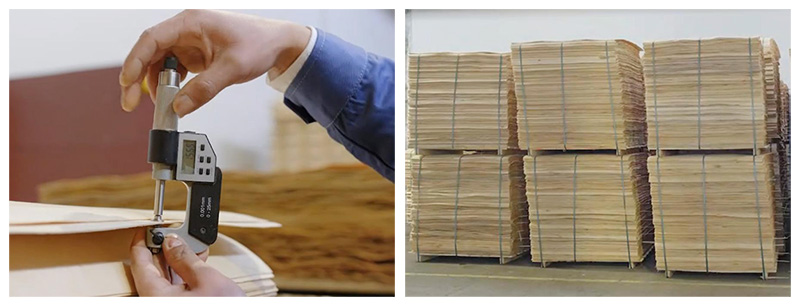
Ukur dimensi venir sebelum pengeringan (basah).
Ukur selepas pengeringan (kering).
Kira faktor pengecutan sebenar anda bagi setiap spesies dan ketebalan.
Catat data ini dan gunakannya untuk melaraskan tetapan pengupasan.
Lama-kelamaan, anda akan membina “pangkalan data pengecutan” yang boleh dipercayai yang menghapuskan tekaan dan meningkatkan hasil.
5. Bagaimana Peralatan Pengeringan yang Betul Membuat Perbezaan
Walaupun pengecutan tidak dapat dielakkan, kesan negatifnya boleh dikawal. Pengering yang direka dengan baik melakukan lebih daripada sekadar membuang air; ia menguruskan kadar pembuangan lembapan untuk mengelakkan pembentukan tekanan.
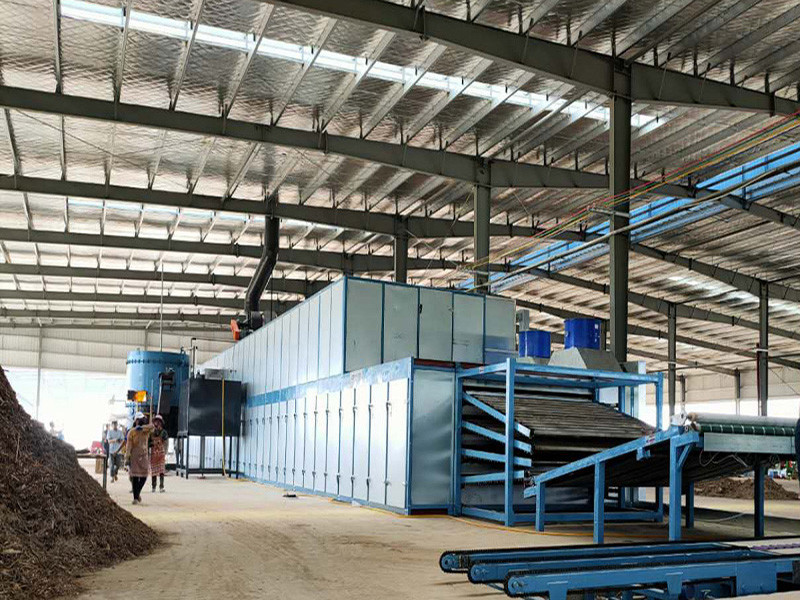
Kami Pengering Venir Menegak Shine Machinery (Jenis Plat Terbalik) menggabungkan beberapa ciri yang secara langsung menangani masalah berkaitan pengecutan:
Pengeringan Perlahan Suhu Rendah (80–100°C): Mencegah pengerasan permukaan dan tekanan dalaman, mengurangkan keretakan dan lengkokan.
Taburan Haba Seragam: Susunan radiator termaju dan aliran udara pintar memastikan setiap bahagian venir kering pada kadar yang sama, meminimumkan pengecutan berlebihan setempat.
Tindakan Membalik Lembut: Plat membalik 180° yang unik mengangkut venir dengan kejatuhan dan hentaman minimum, mengelakkan kerosakan mekanikal yang boleh memburukkan lagi kecacatan akibat pengecutan.
Kawalan Berbantukan AI:Penderia kelembapan pilihan dan pelarasan auto kelajuan PLC mengekalkan MC akhir dalam lingkungan ±1%, jadi pengecutan adalah konsisten dari kelompok ke kelompok.
Dengan menstabilkan proses pengeringan, anda bukan sahaja mengurangkan pembaziran berkaitan pengecutan tetapi juga meningkatkan kerataan dan kekuatan venir anda—secara langsung meningkatkan kualiti papan lapis anda.
6. Kesimpulan
Pengecutan venir selepas pengeringan adalah fenomena yang kompleks tetapi boleh diurus. Secara ringkasnya:
Jangkakan 4%–8% pengecutan dimensi keseluruhan dan 4%–10% pengecutan ketebalan.
Poplar mengecut kurang; eukaliptus mengecut lebih.
Sentiasa tambah elaun pengupasan dan pemangkasan berdasarkan data yang anda ukur sendiri.
Gunakan pengeringan suhu rendah yang seragam untuk meminimumkan kecacatan.
Di Shine Machinery, kami menggabungkan pengetahuan industri yang mendalam dengan teknologi pengeringan inovatif untuk membantu anda mengubah cabaran ini menjadi kelebihan daya saing. Sama ada anda memproses poplar, eukaliptus, atau kayu keras bercampur, pengering venir menegak kami memberikan ketepatan dan kebolehpercayaan yang anda perlukan untuk memaksimumkan hasil dan keuntungan.
Ingin mengetahui lebih lanjut tentang mengoptimumkan proses pengeringan venir anda?Hubungi pasukan teknikal kami hari ini untuk konsultasi tersuai dan temui bagaimana Shine Machinery dapat membantu anda menghasilkan venir yang lebih rata dan lebih stabil dari segi dimensi dengan pembaziran yang minimum.