

Pengeringan Venir Kayu Lembut: Langkah Berjaga-jaga Utama
Dalam industri pembuatan papan lapis dan venir, pengeringan ialah peringkat yang paling intensif tenaga dan paling kritikal dari segi kualiti. Apabila melibatkan venir kayu lembut—seperti poplar, pain, fir, eukaliptus dan basswood—cabaran berganda. Kayu lembut mempunyai struktur lebih longgar, ketumpatan lebih rendah, gentian lebih pendek dan lebih mudah terdedah kepada kecacatan seperti melengkung, berbulu, melekat pada tali jaringan, kesan biru, rembesan resin dan kandungan lembapan tidak sekata. Tidak seperti kayu keras, kayu lembut memerlukan pendekatan yang lebih lembut dan terkawal: permulaan suhu rendah, pemanasan berperingkat, peralihan kelembapan tinggi, penyahlembapan perlahan dan pengangkutan perlahan dengan udara ringan.
Bagi kilang papan lapis dan pengeluar venir yang menyasarkan pasaran antarabangsa, menguasai pengeringan venir kayu lembut bukan sekadar tentang mengurangkan kos tenaga; ia memberi kesan langsung kepada gred produk, penggunaan gam dan kualiti laminasi hiliran. Blog ini menggariskan langkah berjaga-jaga penting dan amalan terbaik untuk mengeringkan venir kayu lembut, berdasarkan pengalaman pengeluaran yang terbukti di lapangan.
1. Pengasingan Sebelum Pengeringan: Lebih Penting Daripada Parameter
Banyak kilang terus menetapkan suhu pengering, tetapi kunci sebenar kepada pengeringan yang stabil terletak pada pengasingan sebelum venir sampai ke bahagian suapan.
Asingkan mengikut spesies.Pinus mengandungi resin, eukaliptus mudah runtuh dan terbelah hujung, poplar lembut dan mudah melengkung. Setiap satu memerlukan lengkung pengeringan yang berbeza. Jangan sekali-kali campurkan dalam satu kelompok.
Asingkan mengikut ketebalan.Pastikan variasi ketebalan dalam lingkungan ≤0.2 mm setiap kelompok. Mencampurkan venir tebal dan nipis menjamin satu helaian terlebih kering manakala helaian lain masih basah.
Asingkan mengikut kandungan lembapan awal (MC).Kayu teras dan kayu gubal selalunya mempunyai MC awal yang sangat berbeza, terutamanya pada pinus. Jika boleh, keringkan secara berasingan untuk mengelakkan perbezaan MC akhir sebanyak 3–5 mata peratusan.
Salirkan air terlebih dahulu selepas pengupasan.Jangan suapkan venir yang menitis air terus ke dalam pengering. Biarkan ia disalirkan udara selama 2–4 jam selepas pemotongan putar. Ini mengurangkan beban pada pengering utama dan menjimatkan bahan api.
2. Lengkung Suhu: Elakkan “Pengerakan Permukaan”
Fir venir kayu lembut sangat sensitif terhadap haba tinggi secara tiba-tiba. Jika kelembapan permukaan menyejat terlalu cepat, ia membentuk “kerak” keras yang memerangkap kelembapan dalaman, menyebabkan bahagian luar kering dan bahagian dalam basah, disertai dengan melengkung dan retak.
Profil suhu berbilang peringkat yang disyorkan untuk pengering tali pinggang jaringan berterusan ialah:
Peringkat |
Suhu |
Kelembapan Relatif |
Tujuan |
|---|---|---|---|
Prapemanasan |
40–50°C (104–122°F) |
60–70% |
Melembutkan lignin, memulakan penghijrahan kelembapan dalaman |
Pengeringan kadar malar |
60–75°C (140–167°F) |
40–50% |
Buang air bebas, zon dehidrasi utama |
Peringkat kadar menurun |
70–80°C (158–176°F) pine ≤80°C |
20–30% |
Buang air terikat, seimbangkan MC |
Pengimbangan/Penyejukan |
50–60°C (122–140°F) |
50–60% |
Melegakan tekanan, mencegah herotan akibat penyejukan mendadak |
Nota penting:Untuk kayu lembut berdamar seperti pain dan fir, jangan sekali-kali melebihi 80°C (176°F). Suhu yang lebih tinggi menyebabkan rembesan damar berlebihan, penguningan dan kerapuhan. Poplar boleh menahan puncak yang lebih tinggi sedikit, tetapi walaupun dalam barisan berterusan, pastikan zon suhu tinggi itu singkat dan elakkan pemanasan penuh yang berpanjangan.
3. Kawalan Kelembapan: Nyahlembap Secara Perlahan, Lembapkan Semula Apabila Perlu
Kecerunan kelembapan mesti lembut. Penyahlembapan pantas adalah musuh kepada kualiti venir kayu lembut.
Mulakan dengan kelembapan tinggi (60–70% RH) untuk mengelakkan permukaan daripada kering terlalu cepat.
Tingkatkan penyahlembapan secara beransur-ansur, tetapi jangan sekali-kali membuka peredam ekzos sepenuhnya serentak.
Jika pemutihan tepi atau retak mikro muncul, segera aktifkan semburan wap selama 10–15 minit untuk menaikkan kelembapan permukaan. Ini membolehkan kelembapan dalaman terus berhijrah ke luar.
Cegah noda biru pada pain.Keringkan dengan cukup cepat pada peringkat awal untuk menurunkan MC permukaan dengan segera, tetapi kekalkan suhu sederhana untuk mengelakkan masalah resin.
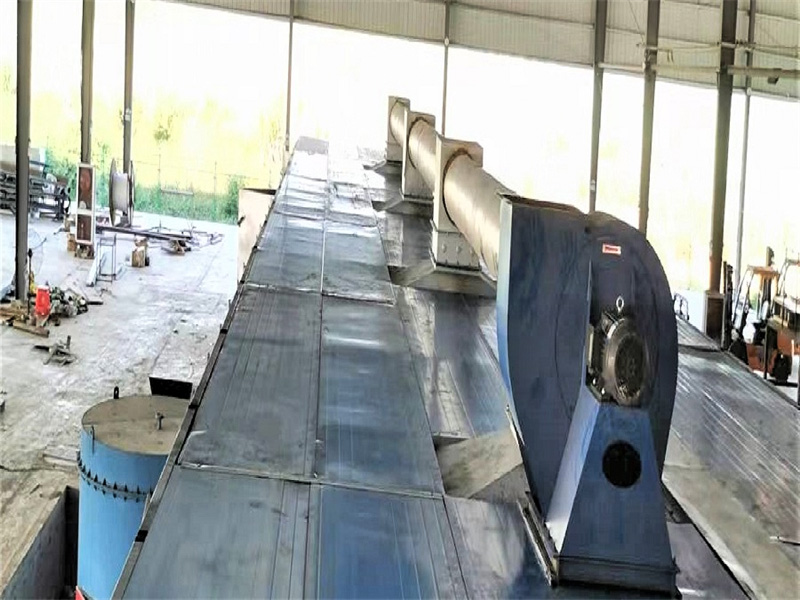
4. Kelajuan dan Pengagihan Udara: Lembut, Seragam, Tiada Tiupan Berlebihan
Furnir kayu lembut, terutamanya kepingan nipis (<0.6 mm), mudah tertiup berlebihan, berkedut, atau kering di tepi akibat aliran udara yang berlebihan.
Kekalkan halaju udara antara 0.5–2 m/s. Gunakan julat bawah untuk furnir nipis, julat atas untuk yang lebih tebal.
Udara berhalaju tinggi menyebabkan kepingan nipis terbalik dan berkedut, dengan tepi kering dan retak terlebih dahulu.
Pastikan muncung udara atas dan bawah yang simetri dengan tekanan sekata. Perbezaan suhu kebuk hendaklah ≤3°C (5.4°F); jika tidak, kepingan yang sama mungkin keluar dengan satu sisi pada 6% KA dan sisi lain pada 14%.
Gunakan pemacu frekuensi boleh ubah (VFD) pada kipas: aliran udara rendah semasa pemanasan awal, meningkat semasa pengeringan utama, dikurangkan semula semasa pengimbangan.
5. Teknik Anti-Keriting dan Anti-Retak
Di sinilah banyak barisan pengeluaran gagal. Laksanakan kaedah yang telah terbukti ini:
Tindihan tepi semasa penyusuan.Semasa menyuap jalur venir berterusan, tindihkan tepi dua helaian berturut-turut sebanyak 1–2 cm. Ini mengurangkan kadar penyejatan tepi dan mencegah masalah “tengah basah, tepi bergulung”.
Semburan tepi.Semburkan kabus air halus pada kedua-dua tepi (lebar kira-kira 6 mm) jalur venir. Ini melambatkan pengeringan tepi—terutamanya berkesan untuk kayu eukaliptus dan pain.
Pengeringan tekanan.Utamakan pengering jenis tekan tali sawat mesh atau jenis penggelek. Tekanan sedikit yang dikenakan pada suhu tinggi menekan gelombang dan ubah bentuk.
Pita pengukuh.Gunakan pita pengukuh di sepanjang kedua-dua tepi venir sambungan panjang yang berterusan untuk mengelakkan perpecahan hujung.
Langkah anti-lekat.Kayu lembut (terutamanya pain) cenderung melekat pada tali pinggang jaringan dalam keadaan panas dan lembap. Gunakan bahan tali pinggang anti-lekat dan bersihkan resin serta sisa kayu setiap syif untuk mengelakkan kesan dan lubang.
6. Kandungan Lembapan Akhir dan Pengendalian Selepas Pengeringan
Sasaran KL: 8–12%.Untuk papan lapis, sasarkan 8–10%; untuk papan lapis berlapik filem pembinaan, 10–12% adalah boleh diterima.
Pasang meter kelembapan dalam talian di bahagian keluar untuk maklum balas masa nyata dan pelarasan kelajuan tali pinggang automatik bagi mengelakkan pengeringan berlebihan dan kerapuhan.
Jangan susun serta-merta selepas keluar.Lalukan venir melalui zon penyejukan penampan pada 40–50°C (104–122°F) selama 30–60 minit untuk mengelakkan ubah bentuk kejutan terma.
Pengkondisian (pelembapan semula) selama 12–24 jam pada 40–50°C dengan kelembapan hampir dengan persekitaran penggunaan. Ini mengurangkan kecerunan MC dalaman-ke-permukaan kepada <3%.
Semasa penyimpanan, letakkan venir rata dalam lapisan tunggal dengan jurang pengudaraan. Jangan letakkan pemberat berat, kerana ini boleh menyebabkan ubah bentuk sekunder jika penyerapan semula lembapan berlaku.
7. Langkah Berjaga-jaga Khusus Spesies (Rujukan Pantas)
Spesies |
Risiko Utama |
Langkah Berjaga-jaga Utama |
|---|---|---|
Pinus |
Darah resin, kesan biru, kekuningan |
Kekalkan ≤80°C, bersihkan resin dengan segera, cegah kesan biru |
Eukaliptus |
Keruntuhan, pembelahan hujung |
Mula pada suhu rendah dan kelembapan tinggi; pra-kering udara hingga 20–30% MC sebelum pengeringan mesin |
Poplar |
Lengkung tepi, kabur, pecah |
Udara lembut, penghantaran perlahan, penyemburan tepi, pengeringan tekanan |
Fir/Spruce |
Ketumpatan rendah, tiupan berlebihan |
Gunakan had kelajuan udara yang lebih rendah, pastikan ketegangan tali pinggang jaringan |
Basswood |
Kerapuhan, perubahan warna |
MC akhir tidak di bawah 8%, sejukkan perlahan-lahan selepas pengeringan |
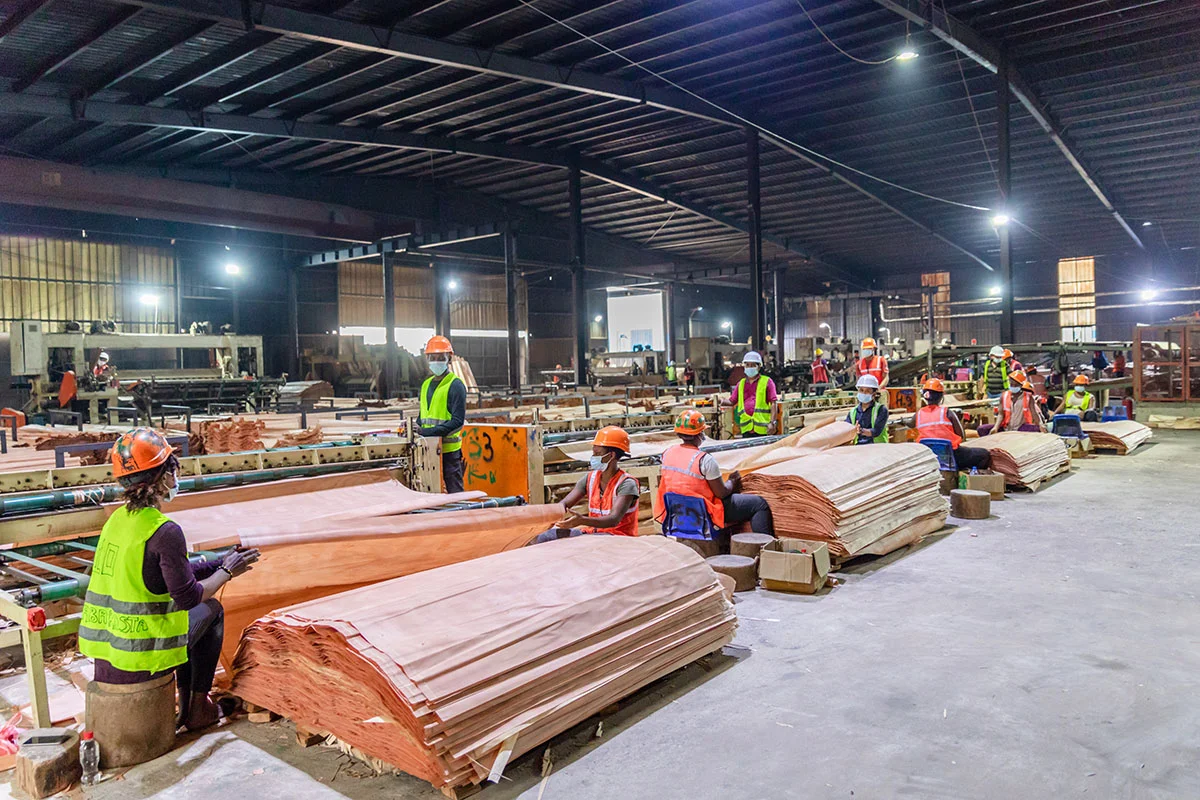
8. Pengesanan Dalam Talian dan Resipi Proses
Kumpulan venir kayu lembut sangat berbeza-beza. Bergantung pada pertimbangan visual pengendali (“memeriksa warna”) adalah tidak stabil. Barisan moden harus:
Pasang meter kelembapan jenis rintangan atau gelombang mikro pada alur keluar, disambungkan ke PLC.
Simpan resipi pengeringan (suhu, kelembapan, kelajuan tali sawat) untuk setiap spesies (pain, eukaliptus, poplar) dan tukar dengan satu klik apabila menukar bahan.
Sampel 3–5 keping setiap syif, ukur MC pada empat penjuru dan tengah. Jika sisihan melebihi 2%, laraskan kelajuan kipas dan kelajuan tali sawat dengan segera.
Kesimpulan
Pengeringan venir kayu lembut ialah tindakan mengimbangi. Mantranya ialah: pengeringan perlahan suhu rendah + peralihan kelembapan tinggi + tekanan udara seragam yang lembut + pengekalan kelembapan tepi + pengkondisian selepas pengeringan. Adalah sentiasa lebih baik untuk mengeringkan sedikit lebih perlahan daripada tergesa-gesa dalam pengeluaran dan akhirnya mendapat venir yang melengkung, rapuh, atau bernoda resin yang merendahkan gred produk anda dan membazirkan gam hiliran.
Bagi kilang papan lapis dan pengeluar venir yang ingin menaik taraf barisan pengeringan mereka, pelaburan dalam sistem pengasingan yang betul, kawalan suhu berzon, kipas VFD, dan pengesanan kelembapan dalam talian memberi pulangan cepat melalui pengurangan produk cacat dan penjimatan bahan api.
Adakah anda merancang untuk mengoptimumkan pengering venir kayu lembut sedia ada anda atau membeli model baharu yang cekap tenaga yang disesuaikan dengan campuran spesies anda? Pasukan kami mereka bentuk penyelesaian pengeringan tersuai untuk kilang papan lapis global, dengan konfigurasi yang terbukti untuk poplar, pain, eukaliptus dan banyak lagi. Hubungi kami hari ini untuk membincangkan keperluan pengeluaran anda dan dapatkan cadangan terperinci.