

Mengapa Venir Pinus Sukar Dikeringkan
Dalam Di kilang papan lapis dan venir, tidak semua spesies kayu berkelakuan sama sebaik sahaja masuk ke dalam pengering. Pengendali yang pernah memproses poplar, kayu getah, atau Falcata dan kemudian beralih kepada pain cepat belajar satu pengajaran pahit: mesin tidak rosak; kayu itu hanya melawan balik. Venir pain ialah salah satu kayu lembut paling sukar dikeringkan pada skala industri, dan puncanya sudah sebati dalam kimia, ketumpatan, dan struktur kayu itu jauh sebelum ia sampai ke mesin pelarik.
Yang modenpengering venir kayu dibina untuk menyingkirkan air bebas dan air terikat dengan cekap. Tetapi pain tidak bekerjasama seperti spesies lain. Sebaik sahaja haba meningkat di dalam kebuk, resin melembut, gentian bergerak secara tidak sekata, dan kepingan itu mula mencari jalan untuk meleding, merekah, atau berubah warna. Memahami sebabnya berlaku ialah langkah pertama untuk membina lengkung pengeringan yang benar-benar berkesan.
Masalah pertama dan paling terkenal ialah damar. Pain ialah kayu lembut berdamar. Saluran damarnya membawa sejumlah besar oleoresin, dan apabila venir memasuki zon panas melebihi kira-kira 120°C, damar itu tidak menyejat dengan sopan—ia melembut, merembes, dan naik ke permukaan. Pada barisan jenis penggelek, damar panas melekat pada penggelek. Pada barisan tali pinggang jaringan, ia menyaluti tali pinggang dan menyumbat celah aliran udara. Sebaik sahaja damar berada pada perkakasan, setiap helaian yang melaluinya akan mengumpul sedikit pencemaran. Hasilnya ialah filem melekit pada permukaan venir yang menghalang gam semasa penyusunan lapisan dan tidak menerima cat semasa kemasan. Lebih buruk lagi, wap damar bergerak bersama udara ekzos dan terpeluwap pada permukaan penukar haba serta dinding saluran. Selepas beberapa minggu, penukar haba kehilangan kecekapan, tekanan statik meningkat, dan keseluruhan mesin pengering venir mula melawan dirinya sendiri. Sesetengah kilang yang menggunakan pengering penggelek suhu tinggi menjalankan zon sehingga 140–180°C untuk spesies yang lebih keras, tetapi kayu pain tidak boleh dipaksa begitu tanpa menanggung akibatnya dalam kekacauan resin.
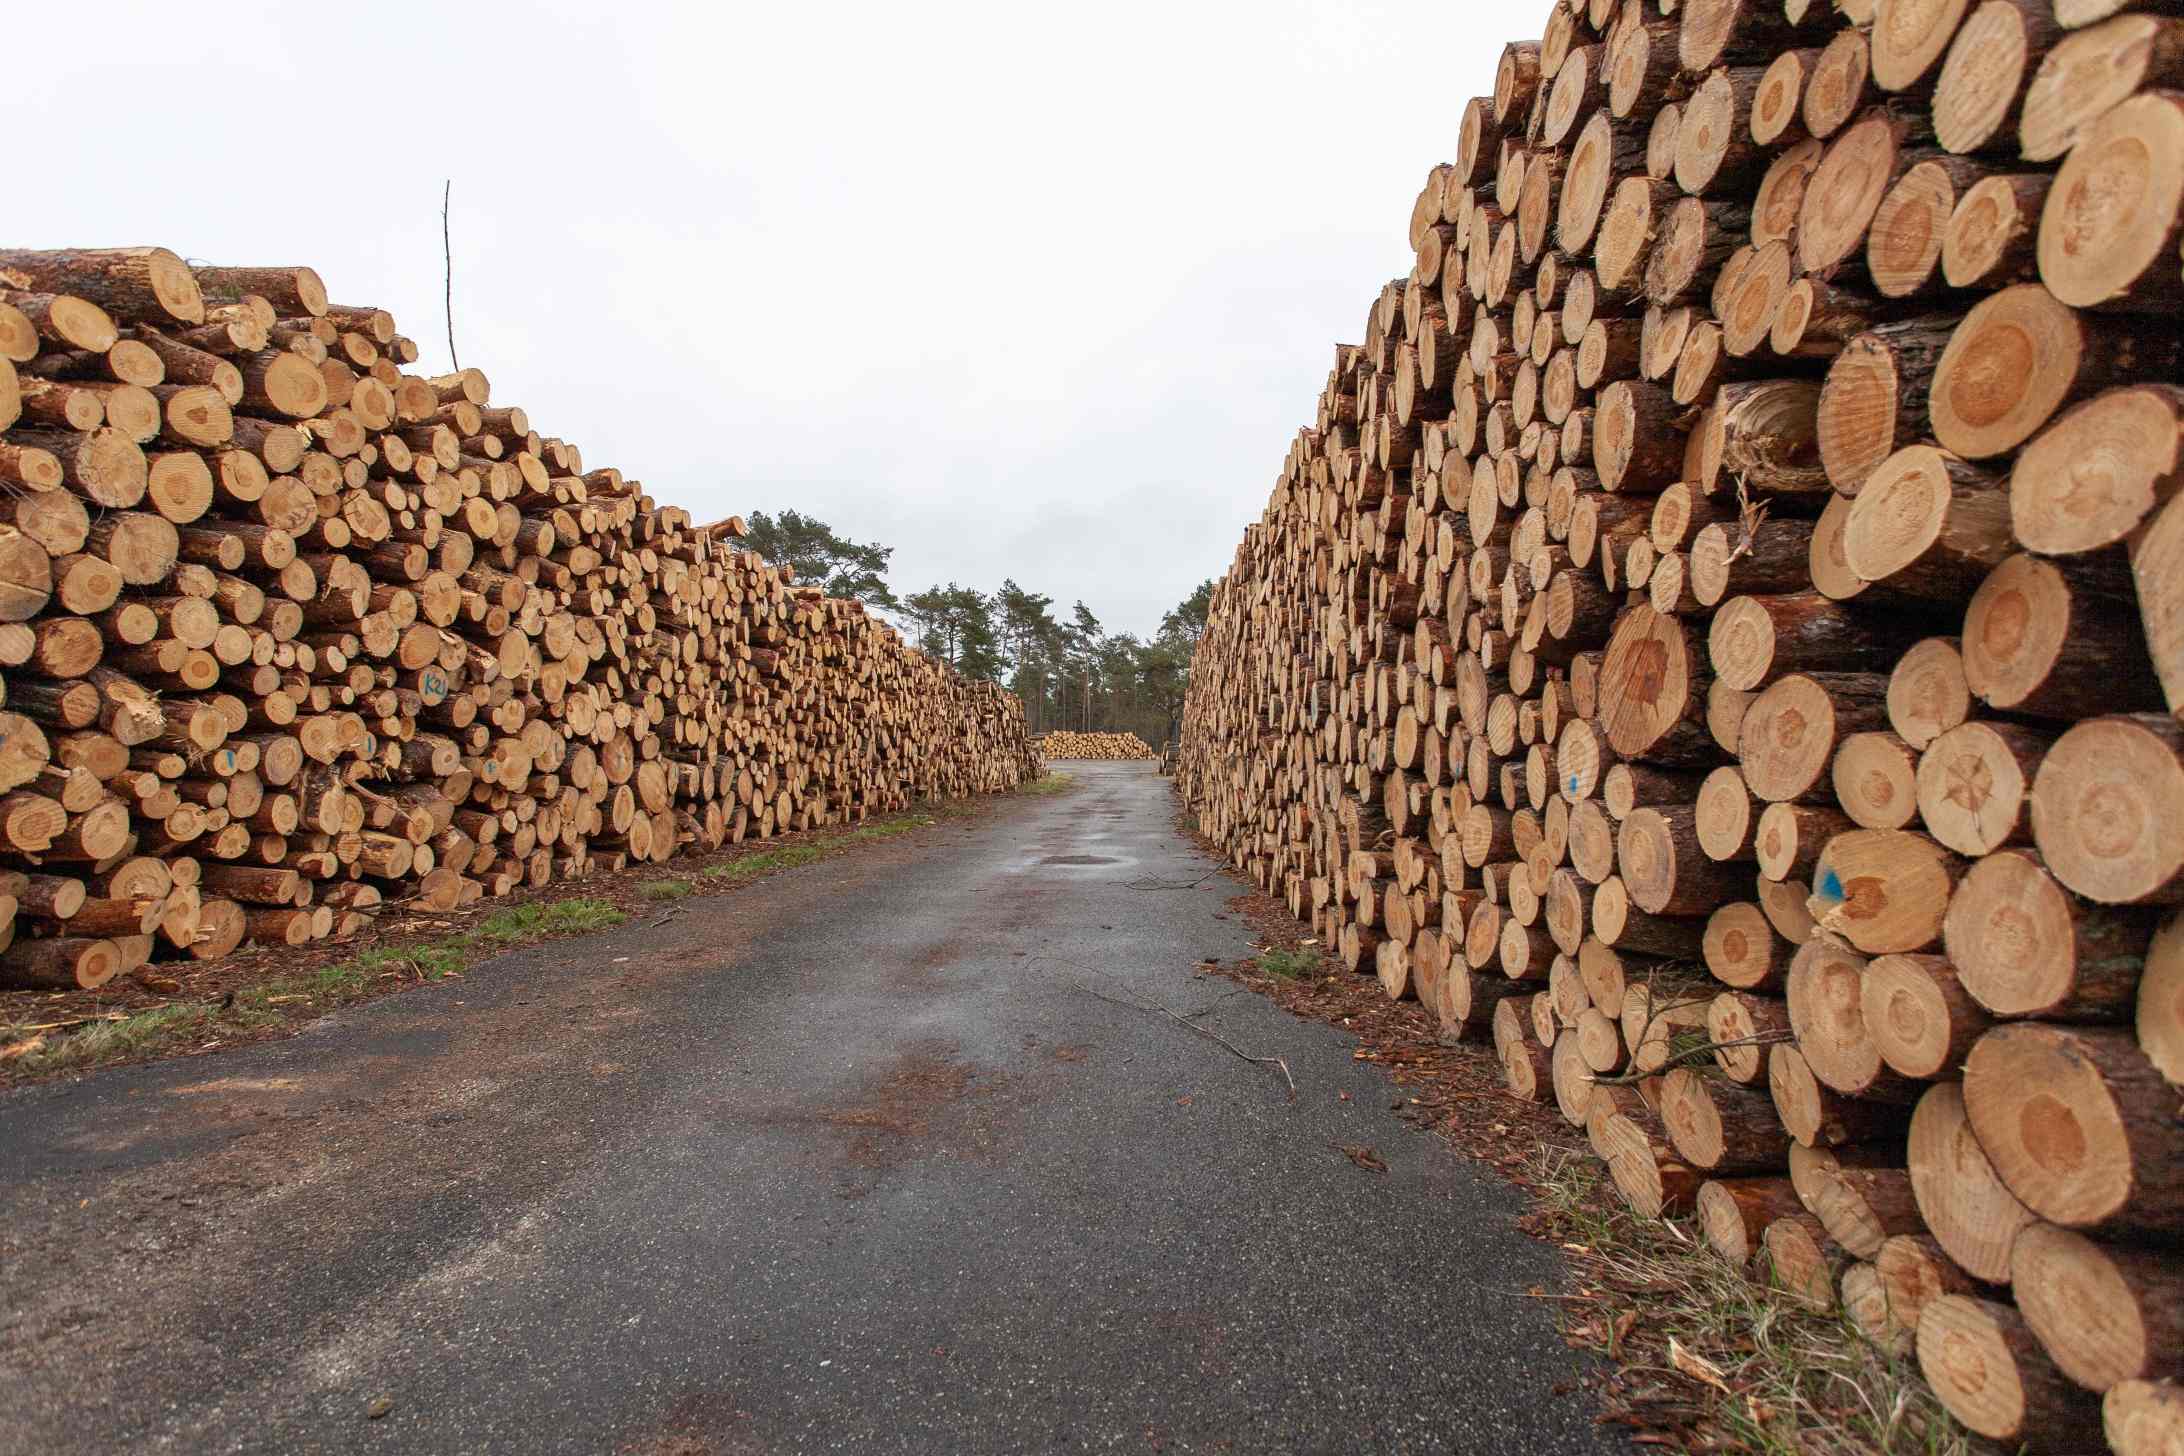
Isu kedua ialah struktur. Kayu pain mempunyai ketumpatan yang rendah dan agak berubah-ubah, secara amnya dalam julat 0.35–0.50 g/cm³ bergantung pada spesies dan keadaan pertumbuhan. Itu kedengaran seperti kelebihan—kayu ringan sepatutnya kering dengan cepat—tetapi dalam praktiknya yang berlaku adalah sebaliknya. Venir berketumpatan rendah mempunyai ikatan gentian-ke-gentian yang lemah, jadi apabila satu permukaan kering lebih cepat daripada yang lain, kepingan itu melengkung. Venir pain 2.5 mm yang keluar dari mesin pelarik pada kandungan lembapan yang tinggi akan bergulung menjadi tiub jika bahagian atas menerima udara panas sebelum bahagian bawah sedia. Kepingan yang lebih nipis, katakan 1.6–2.5 mm, lebih rapuh lagi. Ia berkedut di bawah halaju udara tinggi, terkoyak pada tepinya, dan membesarkan setiap kecacatan kecil yang akan diabaikan begitu sahaja oleh kayu yang lebih keras.
Ketiga, pain membina kecerunan kelembapan yang enggan reda. Kayu gubal bersifat terbuka dan telap; kayu teras pula sarat dengan bahan ekstraktif—asid resin, tanin, asid lemak—yang menyekat sebahagian saluran yang sepatutnya digunakan oleh air untuk keluar. Jadi permukaan lembaran melepaskan airnya dengan cepat, turun kepada 6–7%, dan mengeras menjadi selaput. Sementara itu, bahagian dalam masih berada pada 30% atau lebih. Jika ditekankan dengan suhu yang lebih tinggi, anda tidak membaiki kecerunan itu—anda membakar selaput tersebut. Lembaran itu kelihatan kering, ujian permukaan menunjukkan kering, kemudian dua hari selepas itu di tempat simpanan kayu ia melengkung cekung, berpintal, atau menunjukkan keretakan dalaman yang tidak dikesan oleh mana-mana penggred di bahagian keluaran. Tingkah laku “pengerasan permukaan” ini ialah sebab tunggal paling biasa venir pain diturunkan gred selepas ia keluar dari pengering.
Keempat, pain sensitif terhadap warna dalam cara yang mengecewakan pengurus kualiti. Spesies seperti pain radiata, pain slash dan pain loblolly mengandungi pigmen dan asid resin yang teroksida di bawah haba. Jalankan kebuk pada 140°C seperti yang anda lakukan untuk kayu getah dan muka berwarna krim pucat bertukar kuning, kemudian kecoklatan, kemudian berbintik-bintik. Bagi kilang yang membekalkan papan lapis muka bersih, kayu venir berlamina, atau apa-apa yang ditujukan untuk pasaran hiasan Eropah dan Amerika Utara, perubahan warna itu bukanlah perkara kecil kosmetik—ia adalah penolakan. Pain mahukan tetingkap yang sempit: pemanasan awal yang lembut, suhu zon utama yang sederhana, dan kemasan yang lembut. Apa-apa yang lebih panas daripada kira-kira 130°C untuk pendedahan berterusan mula menjejaskan gred.
Kelima, venir pain nipis memperbesar setiap kesilapan dalam aliran udara dan pengendalian. Pada 0.100"–0.175" (2.54–4.45 mm), helaian itu hampir tiada jisim terma. Titik panas setempat yang akan diserap oleh teras kayu getah 5 mm tanpa masalah akan menghanguskan permukaan pain dalam beberapa saat. Kelajuan kipas yang ditetapkan 10% terlalu tinggi akan mengangkat tepi depan dan melipatnya. Celah penggelek yang ditetapkan untuk kayu keras campuran akan menggetarkan permukaan pain lembut dan meninggalkan kesan penggelek yang sukar diamplas dengan baik. Semua ini bukan “kegagalan mesin”; semuanya ialah tanda-tanda bahawa sistem pengeringan telah ditala untuk kayu yang bukan pain.
Jawapan praktikalnya bukanlah membeli pembakar yang lebih besar. Sebaliknya, reka bentuk semula lengkung itu. Untuk venir pain, zon pemanasan awal sepatutnya berada rendah—sekitar 80–90°C—dengan kelembapan yang cukup untuk menghalang permukaan daripada melepaskan airnya dengan cepat sebelum teras menjadi panas. Zon pengeringan utama hendaklah dikekalkan dalam julat 120–130°C, bukan julat 140–160°C yang digunakan untuk poplar atau kayu getah. Kelajuan talian dikurangkan berbanding jadual kayu keras supaya kecerunan kelembapan mempunyai masa untuk menyamakan, bukannya terkunci. Zon penyudahan turun ke 90–110°C, dan bahagian penyejukan yang sebenar menurunkan suhu kepingan di bawah 40°C sebelum disusun, supaya wap yang terperangkap tidak mengukus berkas itu selepas ia keluar dari mesin.
Pemilihan penghantar sama pentingnya dengan suhu. Pengering rol biasa digunakan untuk venir teras, tetapi pada pain, rol mengumpul damar dan meninggalkan kesan pada kepingan melainkan permukaan dirawat dan dibersihkan mengikut jadual yang ketat. Laluan tali pinggang jaring selalunya pilihan yang lebih baik untuk stok muka pain nipis: tali pinggang menyokong kepingan secara rata, aliran udara dua sisi memastikan kedua-dua muka bergerak serentak, dan tiada sentuhan rol keras yang boleh melecetkan gentian lembut. Sama ada cara, pengering venir kayu memerlukan penukar haba yang diasingkan mengikut zon, kipas edaran bebas bagi setiap zon, dan resipi PLC yang mengunci lengkung pain supaya syif seterusnya tidak boleh “meningkatkannya sedikit” dan membatalkan keseluruhan jadual.
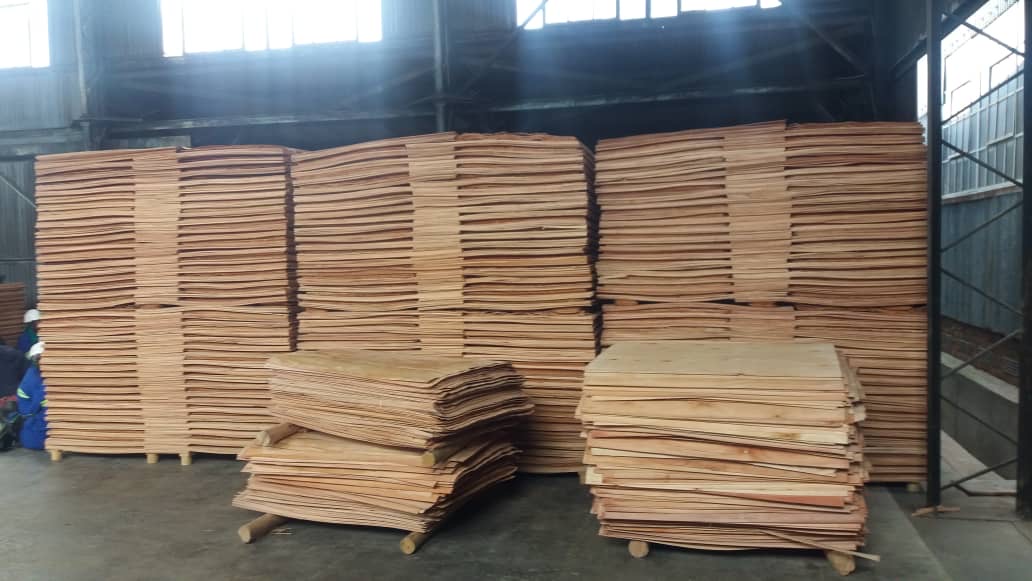
Reka bentuk ekzos wajar diberi perhatian khusus untuk pain. Kerana damar terbawa keluar bersama udara lembap, sistem ekzos perlu mengalihkan wap keluar tanpa membuang semua haba sensibel. Satu yang seimbang mesin pengering venir Mengitar semula 80–90% udara zon, mengeluarkan hanya pecahan yang sarat kelembapan, dan menyalurkan ekzos itu melalui gelung pemulihan haba supaya udara tambahan yang masuk dipanaskan terlebih dahulu. Khususnya pada pain, haba yang dipulihkan itu membayar balik kosnya dua kali: sekali melalui penjimatan bahan api, sekali melalui pengurangan pengumpulan damar kerana saluran tidak berayun antara panas dan sejuk secara begitu drastik. Kilang yang melangkau pemulihan haba pada barisan pain biasanya menyesal dalam masa satu musim apabila pengotoran penukar haba memerlukan pemberhentian operasi mingguan.
Disiplin penyelenggaraan ialah bahagian yang tidak dimasukkan oleh sesiapa ke dalam brosur. Barisan pain memerlukan rentak pembersihan. Penggelek atau tali sawat dikikis mengikut jadual—sering kali setiap satu hingga dua minggu bergantung pada kadar pemprosesan dan beban damar. Saluran dibuka dan filem kondensat dibuang sebelum ia berpolimerisasi menjadi salutan seperti varnis. Bilah kipas diperiksa kerana ketidakseimbangan damar menjejaskan putaran dan menghasilkan aliran udara tidak sekata yang tidak dapat diimbangi sepenuhnya oleh mana-mana pengawal. Satu pengering venir kayuMengendalikan pinus bukanlah aset “tetapkan dan lupakan”; ia ialah sistem yang memberi ganjaran kepada kilang yang menganggap resin sebagai bahan cemar sebagaimana adanya.
Sisi komersial ialah tempat pengeringan pinus akhirnya masuk akal. Ya, kelajuan barisan menurun berbanding pokok poplar. Ya, buruh pembersihan meningkat. Ya, tetingkap suhu lebih ketat. Tetapi pinus murah, banyak, dan sangat diminati dalam papan lapis pembinaan, gred pembungkusan, dan produk berlamina. Kilang yang berjaya dengan pinus bukanlah kilang yang mengejar mesin paling panas—mereka ialah kilang yang mengekalkan kelembapan akhir pada 8–12%, mengekalkan kadar penolakan akibat retak tepi dan keriting tetap rendah, serta menghasilkan lembaran yang boleh dipercayai oleh barisan perekatan. Apabila sebuah mesin pengering venirmengekalkan julat operasi itu syif demi syif, sedikit kerugian dalam daya pemprosesan tidak relevan berbanding keuntungan dalam gred muka yang boleh dijual.
Pengalaman Shine Machinery dengan kilang-kilang Asia Tenggara dan kilang yang berorientasikan eksport menunjuk ke arah yang sama. Jadual pain disimpan sebagai resipi tersendiri: masukan rendah, zon utama terkawal, keluaran perlahan, penyejukan sebenar, dan pelan pembersihan yang ditulis dalam prosedur operasi piawai dan bukannya dibiarkan kepada kebetulan. Apabila pengering empat lapis memproses spesies bercampur, laluan pain mendapat peta zonnya sendiri dan kelajuan taliannya sendiri supaya mesin tidak diminta mengeringkan birch dan pain pada lengkung yang sama. Matlamatnya bukan untuk memaksa pain berkelakuan seperti kayu keras. Matlamatnya ialah membiarkan pain kering mengikut cara pain sebenarnya mahu kering—cukup perlahan sehingga resin merembes dan bukannya mendidih, cukup sekata sehingga kepingan kekal rata, cukup sejuk sehingga warna bertahan.
Pengendali baharu bagi pain membuat kesilapan yang boleh dijangka: mereka melihat lembaran hijau pada kelembapan 60–100% dan menganggap pengering “tidak cukup agresif.” Jadi mereka membuka pembakar, memutarkan kipas kuat, dan melihat keluaran bertimbun dengan lembaran yang kelihatan kering. Sehari kemudian, kerani kualiti memegang lembaran yang menunjukkan bacaan 5% pada prob permukaan dan 14% pada ujian patah. Itu bukan masalah pengering. Itu pain mengingatkan kilang siapa yang berkuasa. Penyelesaiannya jarang lebih haba. Ia kurang haba, masa lebih lama, keseimbangan aliran udara yang lebih baik, dan rutin pembersihan damar yang benar-benar dilaksanakan.
Semua ini tidak bermakna pain tidak boleh dikeringkan dalam kuantiti besar. Ia sememangnya boleh. Kilang di Guangxi, Fujian, Vietnam, dan selatan Amerika Syarikat menjalankan barisan venier pain pada jumlah tan yang besar. Kilang yang kekal menguntungkan ialah kilang yang berhenti menganggap pain seperti versi kayu lembut bagi pokok poplar dan mula menganggapnya sebagai bahan yang sebenarnya sarat damar, berketumpatan rendah dan mudah berubah warna. Mereka memanaskan awal dengan lembut. Mereka mengeringkan dengan tegas tetapi tidak ganas. Mereka menyejukkan sepenuhnya. Mereka membersihkan tanpa henti. Dan mereka membiarkan meter kelembapan—bukan tolok suhu—memberitahu mereka apabila kepingan itu siap.
Jadi, lain kali seseorang bertanya mengapa venier pain “sukar dikeringkan,” jawapan jujurnya bukanlah peralatan itu salah. Sebenarnya, pain tiba dengan damar dalam saluran, kelemahan dalam gentian, pigmen dalam dinding sel, dan kecerunan kelembapan yang tidak boleh digesa. Seorang yang cekap pengering venir kayu tidak mengatasi sifat-sifat itu dengan kekerasan. Ia bekerja dengannya—zon demi zon, darjah demi darjah—sehingga kepingan basah, kerinting, dan sarat resin keluar rata, seragam, sedia untuk digam, dan berwarna betul. Itulah keseluruhan tugasnya. Segala-galanya hanyalah memastikan penggelek kekal bersih dan perakam terus berjalan.
Pada akhirnya, pain mengajar disiplin kilang. Ia menghukum jalan pintas dan memberi ganjaran kepada kesabaran. Jalankannya dengan panas dan malas, maka anda akan menimbus diri dalam produk tolak, pengumpulan resin, dan tuntutan penggredan semula. Jalankannya mengikut lengkung sebenar—pemanasan awal rendah, zon utama 120–130°C, kemasan lembut, penyejukan bawah 40°C, ekzos berdisiplin, pembersihan berjadual—dan pain menjadi apa yang sememangnya boleh jadi: venir murah, banyak, dan cukup berguna yang kering dengan bersih serta terjual dengan stabil. Mesin itu hanya sepandai lengkung yang anda berikan kepadanya. Bagi pain, lengkung itu segala-galanya.