

Kehidupan Seterusnya Venir Kering
Sebaik sahaja venir keluar dari pengering pada tahap kelembapan yang betul—biasanya 8%–12% untuk stok teras papan lapis dan lebih ketat 6%–10% untuk venir hiasan atau kejuruteraan—rantaian nilai pembuatan sebenar bermula. Pengeringan hanyalah langkah persediaan. Lembaran yang keluar dari pengering venir tali pinggang jaringan atau pengering venir penggelek masih hanya kayu nipis. Apa yang berlaku seterusnya menentukan sama ada ia menjadi bahan pembungkusan murah, papan lapis struktur, stok muka perabot, atau permukaan seni bina bertaraf tinggi.
Langkah pemprosesan mendalam yang pertama ialah penggredan dan kawalan kecacatan. Lembaran kering disusun, diperiksa, dan dipisahkan mengikut kualiti visual, ketebalan, kerataan, dan keseragaman kelembapan. Venir muka dan belakang—yang mempunyai ira bersih, warna seragam, dan tiada kecacatan terbuka—diarahkan ke permukaan yang kelihatan. Venir teras yang mempunyai mata kayu, belahan kecil, atau variasi warna pergi ke dalam, di mana penampilan tidak penting tetapi kestabilan dimensi penting. Di kilang moden, ini bukan lagi semata-mata manual. Pengimbas kelembapan dalam talian, penyusun visual AI, dan barisan lebar/pemotongan mengelaskan lembaran supaya pengendali susun atur tidak perlu meneka. Lembaran yang dikeringkan dengan buruk akan gagal di sini; lembaran yang dikeringkan dengan baik menjadi aset premium.
Selepas penggredan, kerja pembaikan dan penyusunan dilakukan. Riben sempit daripada mesin pelarik pengelupasan dicantum menjadi helaian penuh melalui sambungan serong, sambungan jari, atau mesin penyambung tanpa pita. Lubang, kesan ulat, dan koyakan tepi ditampal dengan pengisi kayu yang sepadan atau kosong pembaikan yang ditebuk dan dipasang palam. Untuk garisan hiasan, jalur disusun menjadi susun atur yang dipadankan flitch: padanan buku, padanan gelincir, padanan jejari, atau panel berjujukan untuk lobi hotel dan kabinet mewah. Venir kejuruteraan membawa ini lebih jauh—jalur yang dicelup dipasang semula menjadi blok, dihiris semula, dan dijadikan muka “garis halus” atau muka terbentuk semula yang seragam yang kelihatan seperti walnut, eboni, atau jati tanpa bergantung pada balak yang jarang ditemui.
Kemudian datang proses pelekatan. Venir kering dialirkan melalui penyebar gam penggelek, penyadur langsir, atau sistem pelekatan penyemperitan. Venir teras menerima pelekat pada kedua-dua belah; venir muka selalunya dibiarkan tanpa gam pada bahagian paparan untuk mengelakkan resapan tembus. Urea-formaldehid biasa digunakan untuk papan lapis perabot dalaman, fenol-formaldehid atau sistem WBP untuk papan lapis luaran, marin, dan acuan konkrit, dan pelekat rendah formaldehid atau jenis MDI untuk panel eksport yang menyasarkan pematuhan CARB, EPA, atau E0/E1. Dos gam penting: terlalu sedikit bermakna garis gam kekurangan gam dan delaminasi; terlalu banyak bermakna berat panel, risiko formaldehid, dan tanda resapan di bawah lakuer. Venir yang keluar dari pengering pada kelembapan 10% melekat secara boleh jangka. Kepingan pada 4% atau 18% melawan pelekat dan merosakkan kitaran penekan.
Lay-up ialah tempat struktur direka bentuk. Venir disusun supaya lapisan bersebelahan berjalan pada 90 darjah—ikatan silang—yang menjadi sebab utama papan lapis wujud. Bilangan lapisan yang ganjil memastikan panel seimbang: 3 lapis untuk papan perabot ringan, 5 lapis dan 7 lapis untuk pintu dan panel seni bina, 9 lapis dan ke atas untuk lantai trak, lantai kontena, dan struktur marin. Venir muka bermutu tinggi diletakkan di luar; venir yang kukuh tetapi lebih murah diletakkan di dalam. Untuk LVL dan stok rasuk, banyak lapisan nipis disusun dalam satu arah ira untuk memaksimumkan kekuatan lentur. Untuk panel dinding hiasan, satu venir muka yang cantik dilaminasikan pada substrat MDF, papan serpai, atau papan lapis. Tugas pengering adalah memastikan tiada lapisan ini bergerak, melengkung, atau retak semasa penekanan.
Pengepresan sejuk menyusul. Bungkusan yang telah disusun masuk ke dalam pengepres sejuk pada 0.8–1.0 MPa selama 15–20 minit. Ini memadatkan susunan, mengeluarkan udara terperangkap, mencegah lapisan beralih, dan memulakan fasa gel pelekat. Kilang yang melangkau atau mempercepat pengepresan sejuk sering melihat jurang “kord telefon”, lapisan tidak sejajar, dan rembesan permukaan dalam pengepres panas. Pengepresan sejuk kurang dramatik tetapi berkesan tinggi: ia mengubah sandwic longgar menjadi papan yang padu.
Pengepresan panas ialah nadi proses ini. Pada suhu 110–150°C dan tekanan beberapa kilogram per sentimeter persegi, resin termoset membentuk ikatan silang dan mengunci lapisan venir menjadi satu panel tegar. Sistem fenolik memerlukan lebih banyak haba dan masa; sistem urea mengeras lebih cepat tetapi kurang tahan air. Masa pengepresan berkadar dengan ketebalan: panel 18 mm mungkin berada di bawah plat penekan selama 7–10 minit, manakala panel hiasan 4 mm mungkin hanya memerlukan beberapa minit. Selepas dikeluarkan, panel terlalu panas dan mengalami tegasan dalaman untuk dikendalikan secara kasar. Panel dipindahkan ke dek penyejukan atau rak pemusingan, tempat haba sisa hilang dan kelembapan menjadi seimbang. Pemangkasan awal di sini menyebabkan spring-back dan gelombang tepi.
Pemprosesan selepas akhbar mengubah papak yang telah dikeraskan menjadi produk yang boleh dijual. Mesin pengamplas kalibrasi tali pinggang lebar membawa panel kepada ketebalan tepat—selalunya ±0.3 mm untuk papan lapis terkalibrasi. Mesin pemangkas dua hujung memotongnya segi empat tepat kepada 1220×2440 mm, 1250×2500 mm, atau saiz seni bina tersuai. Stesen dempul mengisi mata kayu dan belahan permukaan supaya kecacatan tidak menembusi melamin, HPL, atau filem fenolik. Kemudian datang gelung penambahan nilai: pelapisan filem untuk acuan konkrit, impregnasi melamin untuk kabinet, ikatan HPL untuk panel makmal dan kedai, lapisan asas UV dan lakuer untuk permukaan perabot, pengedapan tepi dengan cat penghalang lembapan, dan pengecopan kod bar/ketelusan untuk pasaran eksport.
Senario aplikasi menentukan sejauh mana pemprosesan mendalam dilakukan. Untuk papan lapis pembinaan, matlamatnya ialah integriti struktur: lapisan silang, gam WBP, permukaan diampelas atau berlapis filem, muka acuan konkrit yang boleh diguna semula. Untuk perabot dan kabinet, venir kering itu sendiri adalah wira produk—oak, walnut, teak, poplar yang direkonstitusi, atau kayu putih jalur halus—dilaminatkan pada substrat, digilap hingga 150–220 grit, diwarnakan, dilakuer, dan dipadankan secara bookmatch merentas hadapan almari. Untuk pintu dan panel dinding, venir disusun untuk kesinambungan corak merentas permukaan besar; koridor hotel mungkin memerlukan lima puluh daun pintu dengan aliran ira yang hampir serupa. Untuk lantai kontena dan badan trak, venir kayu keras kering ditekan dengan resin fenolik menjadi papan yang sangat padat dan tahan hentaman. Untuk hiasan dalaman seni bina, venir kejuruteraan dipotong, disambung, dilapik, ditekan, digilap, dan disiapkan sehingga kelihatan seperti kayu pejal tetapi berprestasi lebih baik daripada kayu pejal.
Contoh yang baik ialah kilauan panel perabot. Kayu getah atau venir poplar yang dipotong putar dikeringkan sehingga kelembapan kira-kira 9%, digred A/B/C, ditampal, dilekatkan dengan resin urea E1, disusun sebagai 5-lapis, ditekan sejuk, ditekan panas pada 125°C, disejukkan semalaman, digosok, dan kemudian venir hiasan 0.5 mm—semula jadi atau kejuruteraan—dilaminatkan pada permukaan dalam penekan kedua. Papan lapis asas memberikan kestabilan; venir muka memberikan harga. Tanpa pengeringan yang betul di huluan, muka hiasan kemudiannya melepuh, substrat MDF menembusi, atau panel berpintal di gudang pelanggan.
Contoh lain ialah papan lapis berlapis filem untuk pembinaan. Venir teras kayu keras kering dilekatkan dengan resin fenolik, ditekan, disejukkan, digilap, kemudian dihantar melalui mesin penekan lapisan filem di mana kertas yang diresapi fenolik melekat pada kedua-dua permukaan. Hasilnya mampu menahan puluhan tuangan konkrit. Di sini, pemprosesan lanjutan kurang berkaitan dengan keindahan dan lebih kepada ketahanan kimia: gam kalis air, permukaan tertutup, tepi terkedap, pelepasan acuan berulang tanpa pengelupasan.
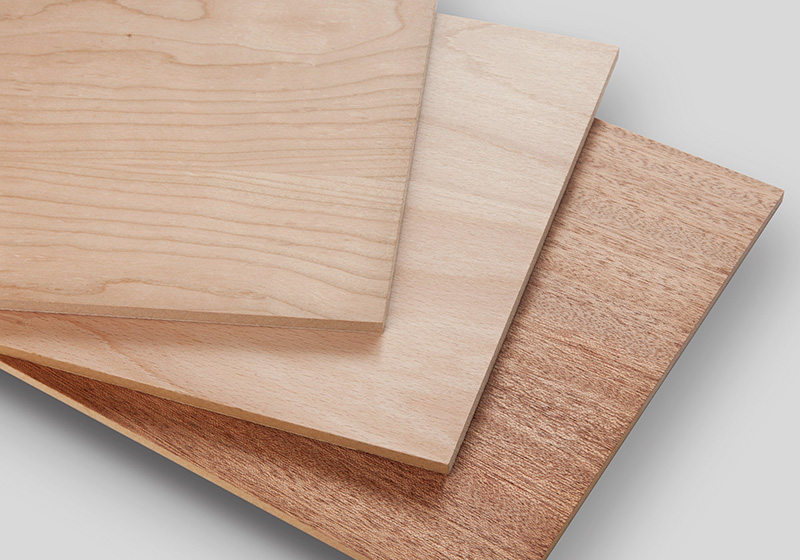
Venir kejuruteraan menambah satu lagi lapisan. Selepas pencelupan dan penyusunan semula, kepingan yang dihiris dikeringkan dengan lembut, disusun menjadi kepingan penuh, dilaminasi pada substrat, digilap dengan teliti—penggilapan agresif merosakkan permukaan mutiara atau bercorak—kemudian disiapkan dengan pengedap, lapisan asas, dan lapisan atas. Aplikasi merangkumi dari dalaman kapal layar dan kabin penerbangan hingga pemasangan runcit dan pelapisan dinding kediaman mewah. Pengering untuk segmen ini mesti lembut; proses hiliran mesti lebih bersih daripada kerja papan lapis biasa.
Ringkasnya, venir kering tidak hanya “menjadi papan lapis.” Ia menjadi apa sahaja yang pasaran bayar untuknya. Stok teras menjadi struktur yang tidak kelihatan. Stok muka menjadi sebab pembeli memilih satu kabinet berbanding yang lain. Venir kejuruteraan menjadi identiti jenama untuk hotel, pejabat, dan kediaman mewah. Pembaikan, penyambungan, penggluan, susun lapis silang, penekan sejuk, penekan panas, kalibrasi, pemangkasan, pelapisan, penyiapan, dan penggredan ialah peringkat yang mengubah riben kayu rapuh menjadi panel kejuruteraan dengan kekuatan yang boleh dijangka, dimensi yang stabil, dan nilai komersial yang sebenar.
Bagi pembekal peralatan, pengajarannya jelas: pengering venir tidak boleh dijual sebagai mesin terasing. Ia adalah domino pertama. Jika lembaran keluar dari pengering dengan kelembapan seragam, geometri rata, dan permukaan tidak rosak, setiap mesin hiliran—penyebar, penggubah, penekan sejuk, penekan panas, pengamplas, pelaminasi—berjalan lebih baik. Jika ia keluar terlalu kering, terlalu basah, atau terlalu keriting, seluruh kilang menanggung kos di hiliran: lebih banyak tampalan, lebih banyak gam, lebih banyak penolakan, lebih banyak tuntutan. Pengeringan menyediakan kayu; pemprosesan mendalam mencipta produk; aplikasi menentukan harga.
Itulah sebabnya Shine Machinery terus memberitahu pelanggan: jangan tanya hanya “berapa cepat pengering boleh berjalan.” Tanya “apa yang akan venir ini jadi?” Muka walnut kejuruteraan 0.4 mm untuk hotel di Dubai bukan sama dengan teras kayu getah 2.5 mm untuk kilang papan lapis pembinaan di China. Perkataan yang sama—venir—perjalanan yang sangat berbeza selepas pengering.
Dari mesin pengupas ke panel, lembaran kering itu bukan lagi sekadar kayu. Ia adalah inventori, struktur, permukaan, jenama, dan margin—semuanya sekali gus. Pengering menetapkan siling; pemprosesan lanjutan menentukan sejauh mana kilang dapat menghampirinya.