

Mengapa Tepi Veneer Retak Selepas Pengeringan
Setiap pengeluar papan lapis dan venir pernah menghadapi pemandangan yang mengecewakan yang sama: kepingan yang dikupas dengan sempurna masuk ke dalam pengering kelihatan licin dan utuh, tetapi keluar dengan retakan nipis dan bergerigi di sepanjang tepi. Retakan ini mungkin kelihatan kecil, tetapi ia secara langsung mengurangkan hasil, menurunkan gred venir muka kepada stok teras, dan dalam kes yang teruk memaksa keseluruhan kelompok dikeringkan semula atau dibuang. Memahami mengapa retakan tepi berlaku—dan cara mencegahnya—adalah penting bagi mana-mana kilang yang bergantung pada mesin pengering venir untuk menyediakan kepingan untuk pelekatan dan penekanan. Artikel ini menghuraikan enam punca utama keretakan tepi selepas pengeringan dan menerangkan cara pengendalian yang betul bagi pengering venir kayumenghapuskan setiap satu.
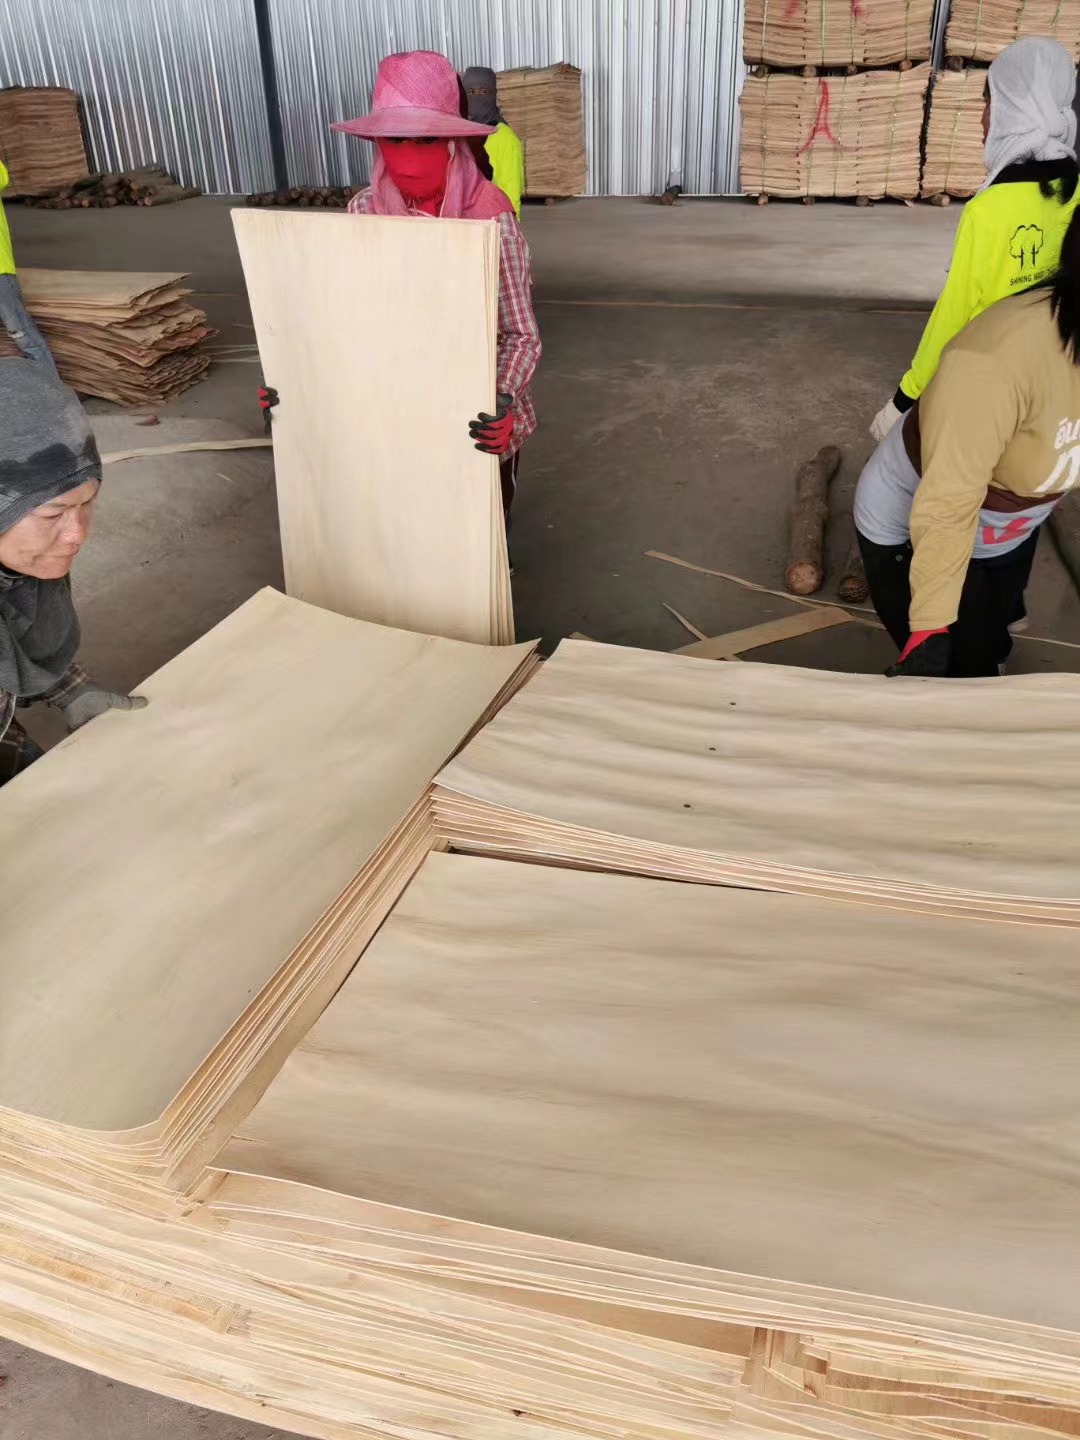
Punca utama keretakan tepi ialah suhu masuk yang berlebihan. Apabila venir basah mula-mula memasuki a mesin pengering venirkelembapan permukaan mula menyejat serta-merta. Jika zon masuk ditetapkan terlalu panas—katakan, 150°C hingga 180°C—gentian permukaan mengecut hampir serta-merta manakala lapisan dalam masih tepu. Oleh kerana tepi kepingan venir mendedahkan lebih banyak luas permukaan kepada udara panas berbanding bahagian tengah, tepi kering paling cepat. Permukaan kering menarik ke arah bahagian dalam yang basah, dan tepi—yang paling nipis dan lemah—terbelah dahulu. Pendekatan yang betul ialah memasang zon pemanasan awal di pintu masuk pengering, mengekalkan suhu antara 80°C dan 100°C. Ini membolehkan kelembapan dalaman berhijrah ke luar secara beransur-ansur sebelum zon pengeringan utama mengambil alih pada 120°C hingga 140°C. Pengering yang direka dengan baik pengering venir kayusentiasa merangkumi kawalan suhu berbilang zon khusus atas sebab ini.
Faktor utama kedua ialah kelajuan pengeringan. Ramai pengendali menolak kelajuan talian ke maksimum kerana mereka mahukan output harian yang lebih tinggi. Tetapi apabila venir basah pada kandungan kelembapan 60% hingga 100% ditarik melalui mesin pengering venirterlalu cepat, kadar penyejatan air melebihi apa yang gentian kayu boleh tahan. Kepingan nipis 0.3 mm hingga 0.8 mm amat terdedah. Gentian tepi kehilangan lembapan dengan begitu pantas sehingga dinding sel pecah sebelum kepingan itu sampai ke tengah kebuk. Memperlahankan kelajuan talian sebanyak 10% hingga 20% sahaja selalunya menghentikan keretakan sepenuhnya. Venir tebal 2.5 mm hingga 5.0 mm boleh menahan kelajuan yang sedikit lebih pantas, tetapi ia juga memerlukan lengkung yang sepadan. Satu pengering venir kayu dengan pemacu frekuensi boleh ubah pada penghantar membolehkan pengendali menala halus kelajuan mengikut spesies kayu dan ketebalan daripada meneka.
Spesies kayu itu sendiri ialah punca ketiga dan sering terlepas pandang. Tidak semua venir berkelakuan sama di dalam mesin pengering venirKayu getah, sebagai contoh, mempunyai saluran yang kasar dan ketumpatan sederhana; keringkannya melebihi 155°C dan keretakan tepi akan muncul dalam beberapa minit. Pine dan fir mengandungi resin dan mempunyai perbezaan ketumpatan yang besar antara kayu awal dan kayu lewat, menjadikannya mudah terbelah tepi jika tidak dipanaskan perlahan pada 120°C hingga 130°C. Spesies ringan seperti poplar dan balsa mempunyai serat pendek yang sememangnya tidak dapat menahan semburan udara panas yang agresif. Kayu keras seperti oak dan beech memindahkan kelembapan dengan perlahan dan memerlukan masa pengeringan yang lebih lama pada haba sederhana. Malah Falcata dan Lauan—yang biasa di kilang papan lapis Asia Tenggara—akan retak di tepi jika pengering venir kayu ditetapkan untuk kayu keras tropika generik tanpa pelarasan. Penyelesaiannya adalah dengan mencipta resipi pengeringan khusus spesies: turunkan suhu masuk sebanyak 10°C hingga 15°C dan panjangkan masa tinggal sebanyak 15% hingga 20% untuk spesies yang sensitif terhadap keretakan.
Reka bentuk aliran udara di dalam ruang pengeringan adalah punca keempat. Dalam banyak pengering tali jaringan, muncung udara sisi dihalakan terus ke tepi venir. Ini kelihatan logik untuk pemanasan seragam, tetapi ia mencipta “zon pengeringan berlebihan” setempat di perimeter kepingan. Kelembapan tepi menyejat jauh lebih cepat daripada pusat permukaan, mencetuskan keretakan pengecutan. Jurutera profesionalmesin pengering venirmenghalakan muncung sisi 5 hingga 10 darjah ke arah pusat kepingan, bukan terus ke tepi. Frekuensi kipas juga harus dikurangkan di bahagian masuk supaya halaju udara kekal dalam julat sederhana. Jika tali jaringan jauh lebih lebar daripada lebar venir, memasang penghadang tepi atau langsir menghalang udara panas yang tersasar daripada menghakis sisi kepingan. Apabila sebuahpengering venir kayutelah dijalankan, sudut muncung dan kedudukan penghadang ini harus diperiksa sebelum operasi pengeluaran pertama—bukan ditemui selepas longgokan venir yang retak bertimbun.
Penyejukan yang tidak mencukupi selepas pengeringan adalah punca kelima—dan salah satu yang paling mudah untuk diperbaiki. Venir yang baru dikeringkan keluar darimesin pengering venirmasih boleh berada pada suhu 80°C hingga 120°C. Jika kepingan terus disusun, diikat, atau ditutup dengan plastik, haba dalaman yang tinggal terus mendorong kelembapan keluar. Tetapi wap itu terperangkap antara lapisan, membina tekanan stim yang memaksa jalan keluar melalui titik paling lemah: tepi. Hasilnya ialah keretakan tepi yang tertunda yang muncul bukan di dalam pengering, tetapi di tempat penyusunan sejam kemudian. Setiappengering venir kayuyang bertujuan untuk pengeluaran papan lapis harus merangkumi bahagian penyejukan khusus—sama ada perolakan semula jadi atau udara sejuk paksa—menurunkan suhu kepingan di bawah 40°C sebelum bersentuhan dengan susunan seterusnya. Bagi spesies kaya resin seperti pain, penyejukan penuh juga merupakan keperluan keselamatan kebakaran; pembakaran sendiri telah didokumentasikan apabila kepingan panas diikat terlalu awal.
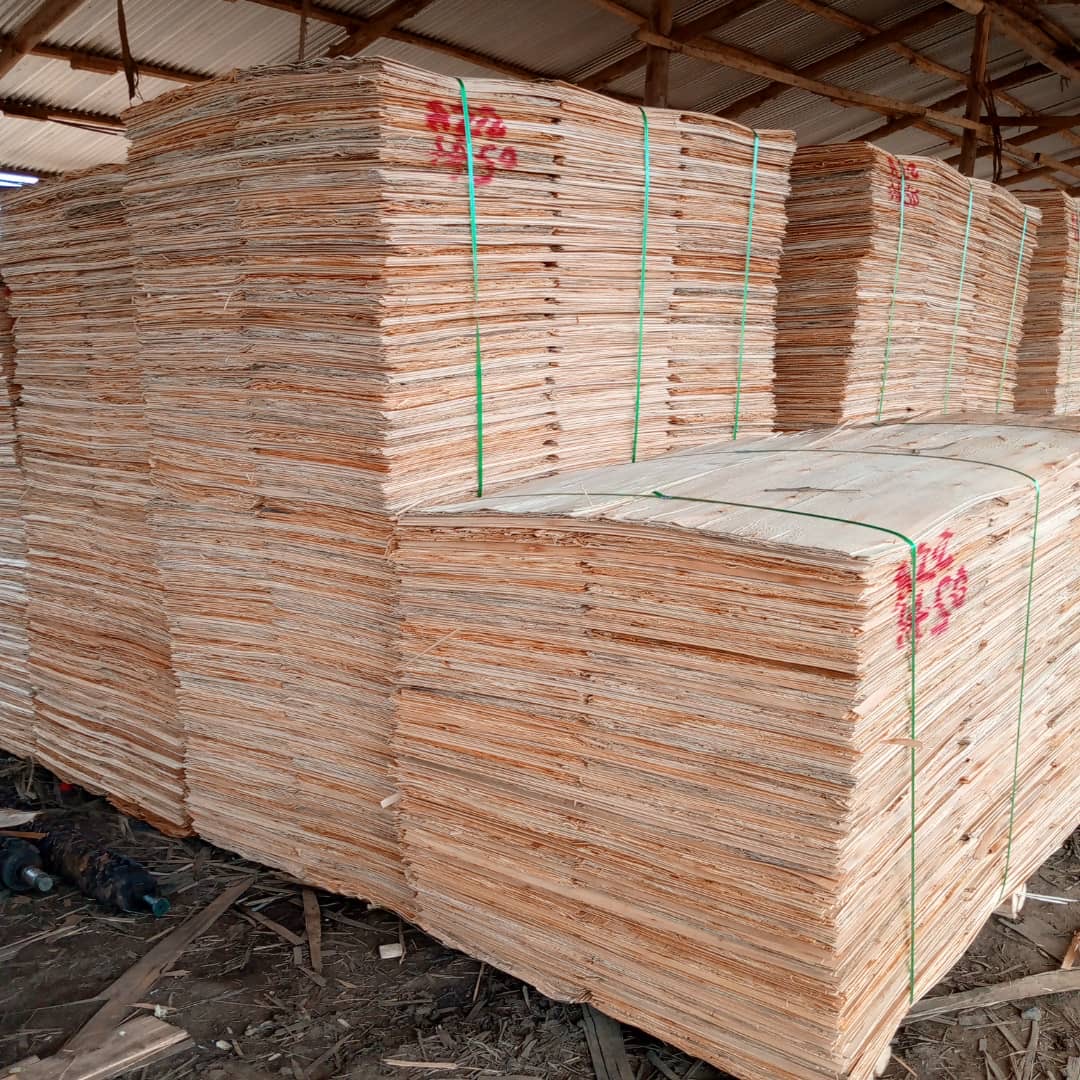
Punca keenam dan paling kerap terlepas pandang berlaku sebelum venir sampai ke pengering: kualiti pengupasan yang lemah. mesin pengering venir tidak mencipta keretakan daripada tiada—ia mendedahkan kerosakan mikro yang sudah ada pada lembaran itu. Jika bilah pengupas tumpul, jurang pisau salah, atau kayu balak kurang matang dalam ruang stim, fisur mikro terbentuk di sepanjang tepi venir semasa pemotongan. Ini tidak kelihatan apabila lembaran basah, tetapi sebaik sahaja ia masuk ke pengering venir kayu dan mengecut, keretakan mikro itu terbuka menjadi belahan yang kelihatan. Inilah sebabnya penyelenggaraan bilah penting: Shine Machinery sentiasa menghantar satu bilah pengupas dan empat bilah pemotong dengan setiap barisan pengeluaran, dan mengesyorkan pelanggan menyimpan 4–6 bilah pengupas tambahan dan 8 bilah pemotong tambahan. Bilah yang tajam menghasilkan tepi bersih yang mampu bertahan melalui pengeringan. Bilah yang tumpul menjamin keretakan tepi tidak kira betapa sempurnanya pengering venir kayu dilaraskan.
Di luar enam punca ini, terdapat tabiat operasi yang menentukan kualiti tepi. Penggredan lembaran kering sejurus selepas keluar membantu mengenal pasti corak keretakan lebih awal—jika keretakan muncul secara konsisten pada satu sisi lembaran, pembakar atau kipas pada sisi itumesin pengering venirmungkin terlalu panas. Jika keretakan tertumpu di hujung ekor setiap lembaran, kelajuan talian mungkin terlalu cepat untuk ketebalan tersebut. Jika setiap lembaran daripada kelompok balak tertentu retak, masalahnya ialah spesies atau penyediaan balak, bukan pengering itu sendiri. Merekodkan corak ini mencipta gelung maklum balas: pengering berkomunikasi dengan mesin pelarik kupas, dandang stim, dan meja penggredan. Sebuahpengering venir kayubukan kotak terpencil; ia ialah pusat pemeriksaan kualiti tempat setiap kesilapan huluan menjadi kelihatan.
Untuk pemilihan peralatan, jenis pengering juga mempengaruhi risiko keretakan tepi. Pengering tali pinggang jaringan menyokong venir hiasan nipis sepenuhnya merentasi lebar, menghalang keriting tepi yang membawa kepada pengeringan tidak sekata. Pengering penggelek meratakan stok lebih tebal secara mekanikal tetapi boleh menumpukan haba pada garis sentuhan penggelek, kadangkala memburukkan lagi tekanan tepi pada spesies sensitif. Sebuah mesin pengering venir dari Shine Machinery menggunakan gabungan pemprofilan suhu berbilang zon, maklum balas kelembapan, pemulihan haba, dan pengangkutan berkelajuan boleh laras untuk memastikan penyingkiran lembapan lembut dan seragam. Apabila dikonfigurasikan dengan betul untuk spesies kayu pelanggan—sama ada Falcata, Lauan, kayu getah, atau pain—keretakan tepi menurun daripada masalah kronik kepada pengecualian yang jarang berlaku.
Secara praktikal, menghapuskan keretakan tepi bermaksud mengikuti lapan perkataan: suhu rendah, pengeringan perlahan, ekzos sekata. Turunkan zon masuk sebanyak 10°C hingga 20°C. Tambah bahagian pemanasan awal jika semasa pengering venir kayukekurangan satu. Kurangkan kelajuan talian sehingga kualiti output stabil. Laraskan muncung udara sisi menjauhi tepi kepingan. Pasang penghadang tepi. Tambah atau panjangkan bahagian penyejukan. Ganti bilah pengupas mengikut jadual. Dan yang paling penting, padankan lengkung pengeringan dengan spesies kayu dan bukannya menggunakan satu tetapan generik untuk semua.
Keretakan tepi bukanlah satu misteri. Ia adalah kayu yang memberitahu pengendali bahawa sesuatu dalam sistem tidak seimbang. mesin pengering venir adalah kedua-dua tempat keretakan muncul dan alat untuk mencegahnya. Apabila suhu, kelajuan, aliran udara, penyejukan, dan kualiti pengupasan semuanya selaras, venir keluar dari pengering venir kayu rata, utuh, dan sedia untuk digam—tanpa satu keretakan pun di sepanjang tepi. Bagi mana-mana kilang papan lapis yang menganggap pengeringan sebagai langkah ketepatan dan bukannya kerja tergesa-gesa, keretakan tepi menjadi masalah masa lalu, bukan kos menjalankan perniagaan.